等离子+钨极惰性气体保护焊接系统:工艺窗口、背面成形与应用
Case Details
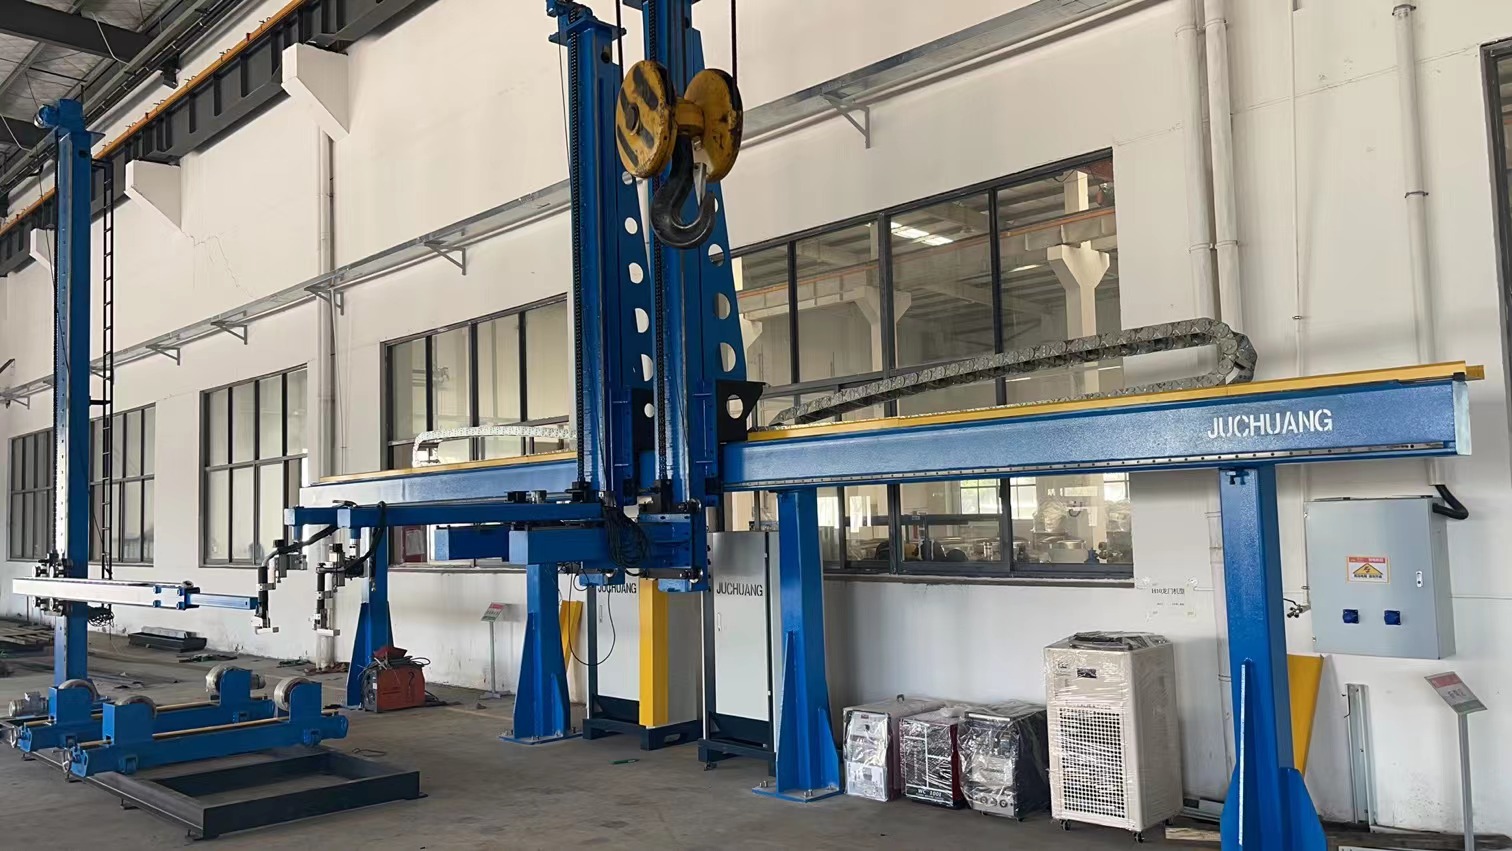
在工业制造中,清洁的金属接头至关重要。电弧工艺承担了大部分工作量,但单一方法的设置往往会遇到实际的速度和质量限制。现代制造团队现在采用一种混合解决方案:将等离子弧焊设备与钨极气体保护弧焊(TIG)焊枪相结合。通过融合这两种技术,制造商可获得更深的熔深、更高的焊接速度和更平滑的焊缝轮廓。
了解等离子TIG焊接系统的工作原理有助于工程团队为其生产线选择合适的设置。
工艺解析:PAW与TIG焊接
要明白组合设置为何如此有效,最好对比回顾PAW与TIG焊接:
-
TIG焊接(GTAW):在非消耗性钨电极与金属件之间使用自由燃烧的电弧。它能提供顶级的外观质量和精确控制,但焊接速度慢,且在较厚板材上缺乏深的单道熔深。
-
等离子弧焊(PAW):使用位于铜喷嘴内的钨电极。气体通过细孔流动,对电弧进行压缩。这会产生高热密度、高压力和深的小孔熔深。
当将两把焊枪沿同一接头线对齐时,等离子弧首先穿透材料,而 trailing TIG弧则平滑顶部焊道。
扩大工艺窗口
每个焊接项目都在一个固定的“工艺窗口”内运行。这是一系列设置范围——如电流、焊接速度、电弧间隙和气体量——在此范围内可获得无缺陷风险的可靠焊缝。
单焊枪等离子设置的操作窗口通常很窄:
-
热量或气体压力不足:等离子射流无法完全穿透金属,导致熔深不足。
-
热量或气体压力过大:小孔坍塌或爆裂,留下孔洞和粗糙的咬边。
添加 trailing TIG焊枪可显著拓宽这一工艺窗口。前置等离子焊枪负责主要熔深。同时,trailing TIG焊枪提供额外热量,稳定熔池,并填补微小的侧边间隙。这种设置使操作人员在面对轻微的材料变化、间隙偏移或微小的设置误差时拥有更大的余地,而不会牺牲质量。
控制焊缝背面成形
在连接压力容器、管道或连续板材时,一致的背面成形(焊缝的底部轮廓)是一个重大挑战。实现平滑、齐平的背面焊道通常需要复杂的背面工装或精确的保护气体。
等离子TIG焊接系统通过两种核心机制改善背面成形:
-
小孔稳定:前置等离子弧打开一个整齐的小孔通道。表面张力将液态金属拉到该腔周围,使其在背面平滑凝固。
-
可控流动性:trailing TIG焊枪使顶部熔池保持足够长的流动性。这会释放被困的气泡并平整根焊道。
结果是形成均匀、平坦至微凸的背面焊道,抗裂性强,内应力低,且几乎不需要焊后打磨。
关键工业应用案例
等离子与TIG焊枪的结合在多个高要求行业中带来了显著的生产优势:
1. 压力容器和锅炉
厚不锈钢或碳钢储罐需要能通过无损检测(NDT)的全熔透接头。等离子焊枪可单道穿透厚壁部分,而TIG焊枪则提供清洁、防漏的表面质量。
2. 纵向管道和管材制造
高速管材轧机需要连续、无缺陷的焊缝。混合工艺使轧机能够提高生产线速度,同时保持完全的接头熔合和平滑的内焊道轮廓。
3. 航空航天和国防结构
航空航天部件要求重量轻且接头绝对完整。与多道TIG设置相比,等离子-TIG组合通过最大限度减少热输入,降低了钛和镍合金的热变形。
4. 薄至中厚板材装配
对于食品级不锈钢储罐或化学处理设备,该系统可实现高速单道焊接,两侧外观清洁,无需手动返工。
与巨创合作获取集成解决方案
自动化混合双焊枪工艺需要严格控制气体流量、电弧距离和多轴焊枪运动。这正是设备集成最重要的地方。
作为领先的定制焊接设备制造商和值得信赖的中国焊接系统集成商,巨创根据您的确切应用需求制造量身定制的自动化设备。从专用焊枪滑架和精密龙门跟踪到全自动工作单元,巨创帮助制造商解锁稳定的工艺窗口、理想的背面成形和可靠的生产吞吐量。立即联系巨创,探索为您的工厂定制的等离子和TIG自动化方案。


