焊接加工车间应在何时实现焊接自动化?
News Details
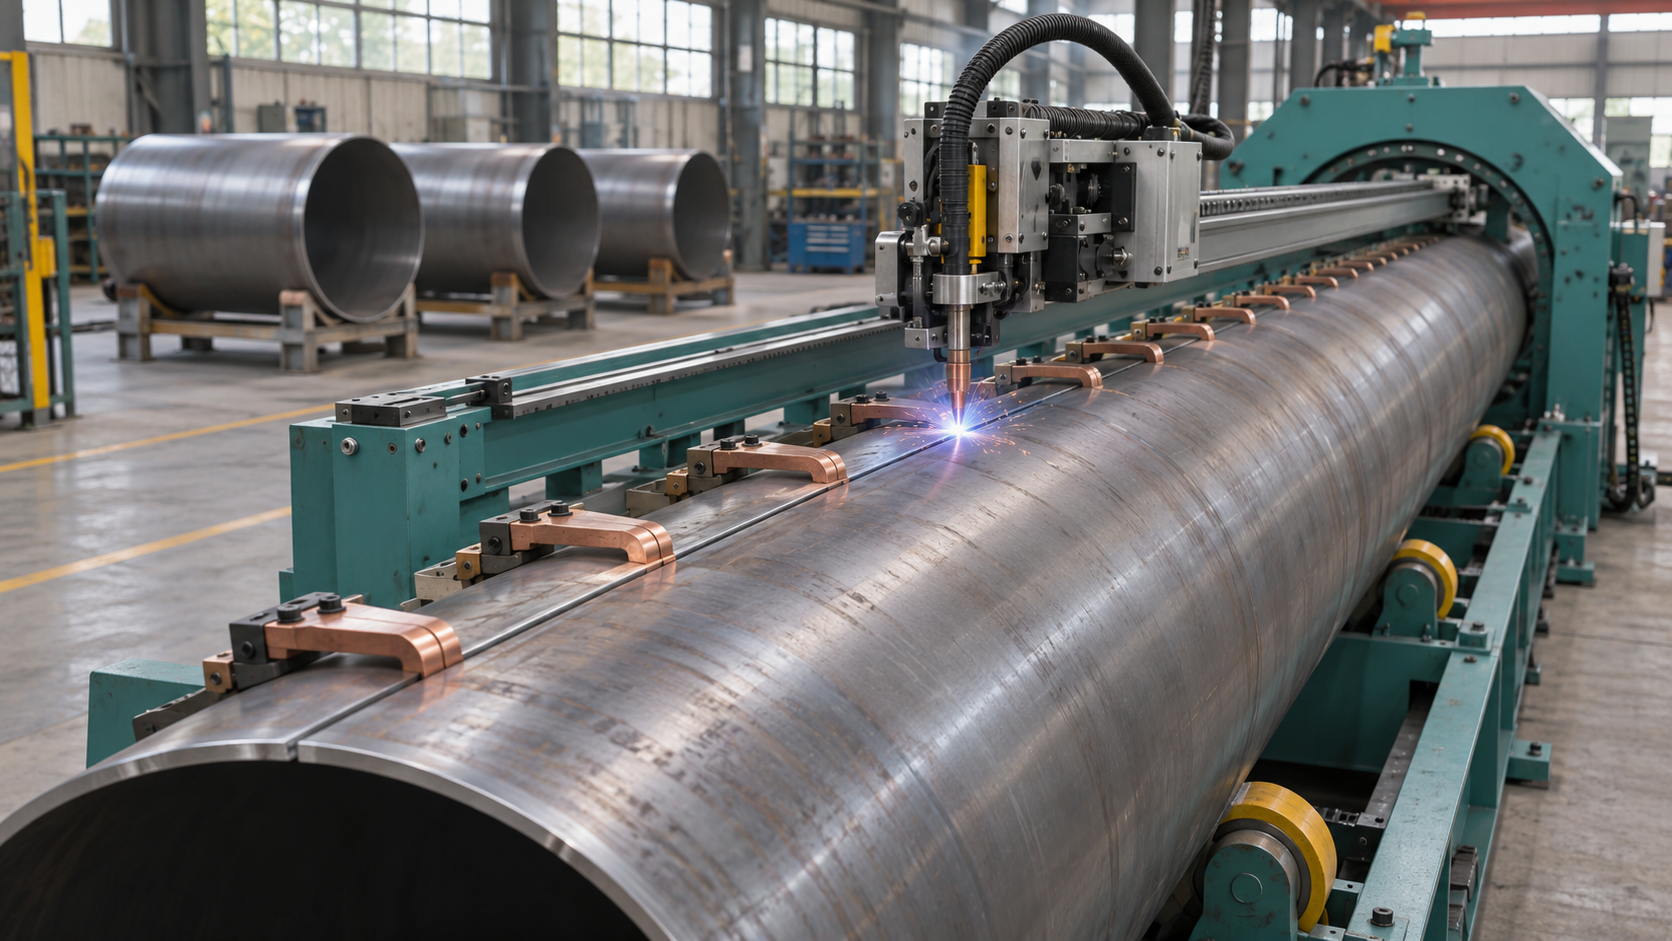
当相同的接头频繁出现在车间、零件组装一致性高,并且焊接工艺限制了工厂完成成品的发货数量时,就应考虑对该焊接实现自动化。最佳的购买时机是:当您对自己的零件进行测试后,结果显示在您期望的投资回报期内,节省的费用可以覆盖设备的安装成本。
从车间的一个问题开始。当一批生产延期时,是零件在等待焊工,还是焊工在等待零件?这个答案会告诉你首先应该投资哪里。
焊工短缺是否正在导致订单延期?
假设您最有经验的焊工每天早上都在对卷制筒体进行同样的直缝焊接。与此同时,定制组件在排队等待,因为只有该焊工才能对其进行组装和焊接。在这种情况下,将筒体焊缝的焊接自动化,可以将熟练工时释放出来,用于处理那些最难安排人手的订单。
对照正常的生产周来检验这个想法。记录排队等待焊接就绪的零件数量、团队的加班时长以及哪些订单发货延迟。如果焊接工位经常处于闲置状态,而零件还在等待切割、卷制或装配,那么应首先解决这个延误问题。加快焊接速度对发货日期的影响不大。
钣金厂应该首先实现哪种焊接自动化?
寻找具有相似接头形状且只需少量调整即可使用同一夹具的零件族。例如,几种不同长度的筒体可能共用同一道直缝。即使没有单个零件型号每天都在生产,这些订单合起来也可能让机器保持运转。
装配精度至关重要,因为自动化焊枪是按照设定路径进行的。如果接头在夹具中移位或间隙沿焊缝变化,仅凭可重复的焊枪运动无法确保焊缝质量。请让团队比较不同批次的零件,并确定焊工需要手动调整的频率。
使设备与该任务匹配。对于平板的直边对接,炬创提供 JPB 系列纵缝焊接机。对于大型管道或容器筒体上的长焊缝,其 JCJS 和 JSL 系列焊接操作机可以支撑焊接头进行内部或外部焊接。探索炬创的平板对接及纵缝焊接机。
焊接自动化成本估算中应包括哪些内容?
询问在您车间生产一件合格零件的成本。将预算分为三组,以便更容易比较报价。
| 成本组 | 包括内容 |
| 安装成本 | 机器、夹具、控制系统、安全防护、运输、安装和培训 |
| 启动成本 | 试验材料、调试时间、检验以及换型期间损失的生产时间 |
| 运行成本 | 操作员工时、电力、保护气体、焊丝、易损件及维护保养 |
然后对一整批进行计时。从操作员设置夹具开始,到最后一个零件通过检验为止。将总时间除以合格零件的数量。这样可以捕捉到快速演示中可能隐藏的成本。在短时间生产中,装料和换型的时间可能比焊接时间更长。
如何计算焊接自动化的投资回报率?
考虑一个示例车间,其安装和启动成本为 $90,000。它预计每年可避免 $30,000 的加班费和 $12,000 的返工费。增加的运行成本为每年 $6,000。
| 衡量指标 | 计算方法 | 结果 |
| 年度净节省额 | $30,000 + $12,000 − $6,000 | $36,000 |
| 简单回收期 | $90,000 ÷ $36,000 | 2.5年 |
| 三年简单投资回报率 | (3 × $36,000 − $90,000) ÷ $90,000 | 20% |
使用您工厂实际能够实现的节省额。如果重新分配的焊工仍在岗,请计算避免的加班费或您能承接的额外订单的利润。如果把焊工的全部工资也计算在内,将会高估回报。同时也应测试一个订单较少的年份。如果年净节省额降至 $24,000,投资回收期将延长至3.75年。
在焊接试验中您应该验证什么?
向炬创提供接头图纸、材料牌号、厚度范围、批量以及反映正常装配误差的样品。在试验前就商定焊缝验收标准。然后请操作员运行一整批,并切换到第二种零件规格,同时您的团队记录调试时间、操作时间以及首次检验通过的零件数量。
当试验达到您的质量目标、缓解了生产瓶颈,并在现实的订单量下实现可接受的投资回报时,即可继续推进。如果结果依赖于完美的样品或不间断的生产,请重新审视夹具设计或为第一个项目选择其他焊接任务。


