等离子弧焊与钨极氩弧焊在压力容器制造中的对比分析
News Details
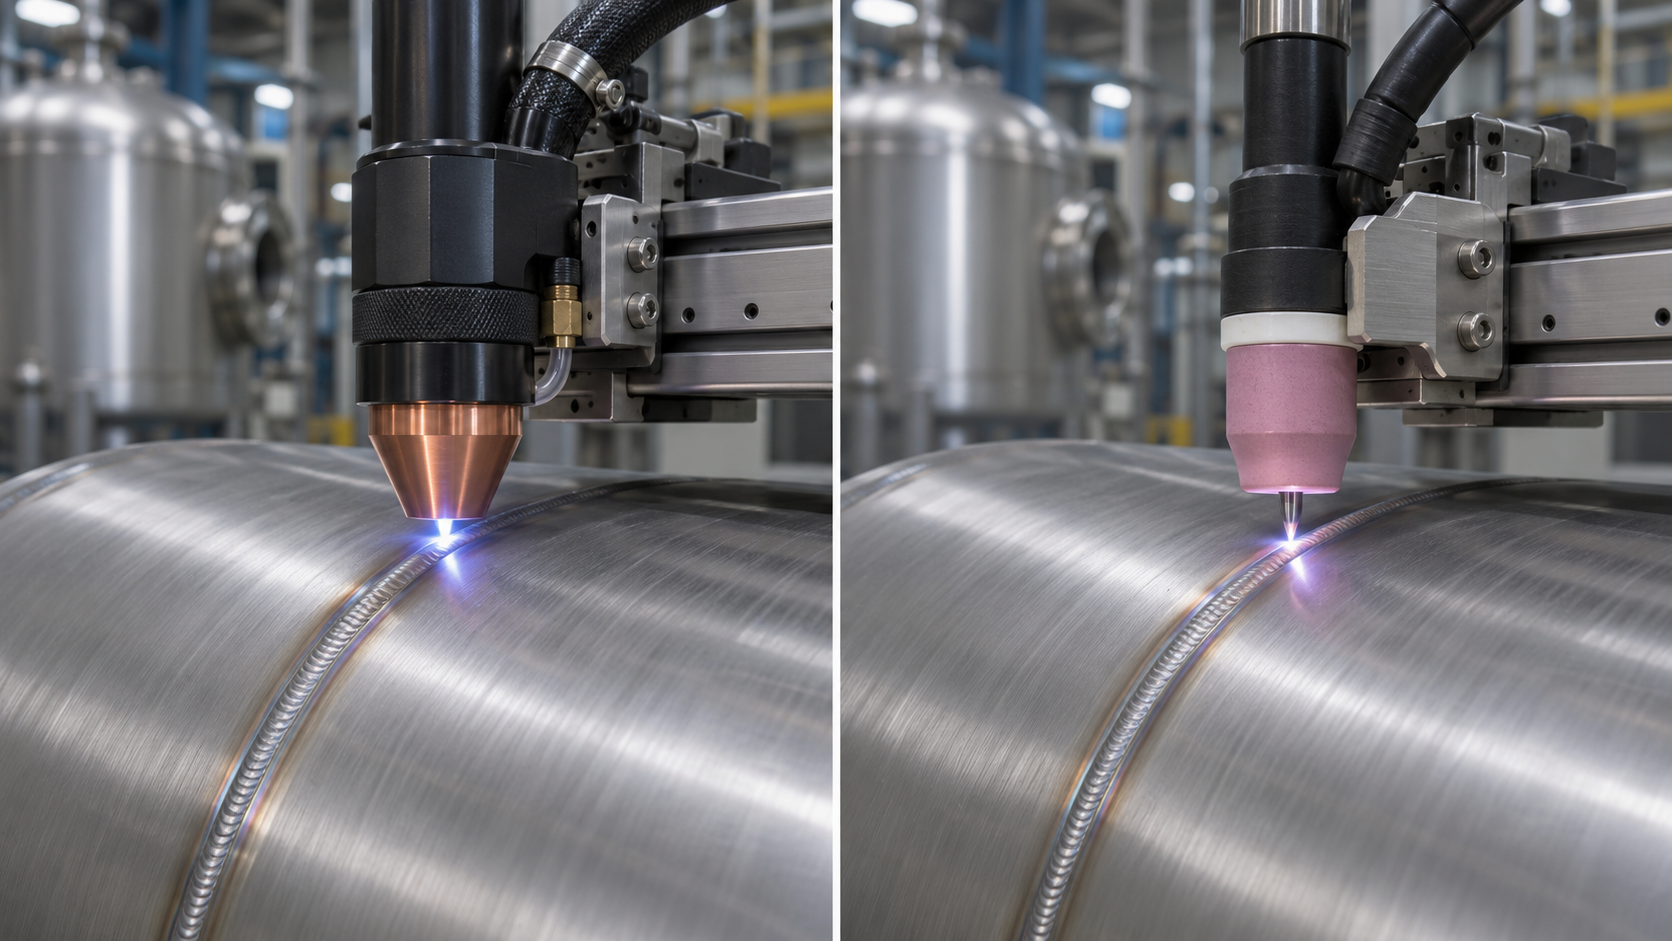
卷制的容器筒体在两板边缘相接处有一条直缝。加工商可通过等离子焊或TIG焊完成该焊缝焊接。其选择取决于车间生产的耗时环节。如果重复焊缝需要多道焊才能实现完全熔透,那么锁孔等离子焊值得尝试。若现有TIG焊工艺单道焊即可生成合格焊缝,那么自动化焊枪行走带来的价值可能高于更换焊接工艺。
等离子焊与TIG焊的区别是什么?
钨极惰性气体保护焊(TIG)是在钨电极与工件之间产生电弧。电弧熔化连接边缘,同时保护气体保护熔融金属。工艺可根据焊缝需要使用填充焊丝。自动化TIG焊接过程中,设备引导焊枪沿焊缝移动或带动筒体在焊枪下方旋转。
等离子弧焊(PAW)同样使用钨电极。主要区别在于焊枪。PAW焊接系统将气体导入小型铜喷嘴,缩小电弧并集中热量。锁孔模式下,电弧会在焊缝处熔出一个小孔。焊枪向前移动时,熔融金属流向孔的后方并将其封闭。在合适的接头上,可实现单道焊全熔透焊接。
PAW焊接系统适用于什么场景?
设想一个每周生产相同不锈钢筒体的车间。其TIG工艺要求在每条长焊缝上多道焊接。若等离子焊测试能单道焊出合格焊缝,那么车间每减少一道焊道,筒体焊接就节省了一整段行程。节省的时间会随焊缝长度和订单量增加。
关键问题是该结果能否在正常批次内保持稳定。板材厚度本身不能决定选择。接头间隙、边缘对中、行走速度和等离子气流量都会影响焊接效果。测试筒体需取自你自己的卷制工艺,包括装配公差极限附近的部件。对于环缝,还要检查焊缝收弧位置。该系统必须在完成整圈焊缝时干净地封闭锁孔。
自动化TIG焊接更适用于什么场景?
当车间已有可生成所需焊根形貌的TIG工艺时,自动化TIG焊是实用的起点。焊根是焊缝的下侧,通常位于筒体内部。若装配后该表面难以触及,则应在设备测试中纳入其形状和光洁度。
以单道TIG焊后即可通过检验的薄壁筒体为例。该工作中等离子焊没有多余焊道可减少。相反,需测量操作人员对齐边缘、设置焊枪和装载下一个筒体所花费的时间。更好的夹具或可重复的焊枪行走可在保持客户认可的焊缝形貌的同时缩短批次周期。
等离子焊和TIG焊可用于同一容器焊缝吗?
可以。居创固定纵缝焊接机将等离子焊与TIG焊结合,用于圆筒形筒体、锥体和平板的直缝焊接。它设计为单侧焊接,同时在反面形成焊道。对容器采购者而言,这使得在演示过程中检查内部焊道成为一个有用的要点。了解居创的固定纵缝焊接机。
采购者应如何在测试中比较等离子焊与TIG焊?
给每个供应商提供相同的材料牌号、筒体图纸、壁厚范围和验收标准。然后比较以下四个结果。
| 测试项 | 记录内容 |
|---|---|
| 装配时间 | 焊接前对齐、夹紧和定位焊缝所花费的分钟数 |
| 总周期时间 | 从装载筒体到卸载筒体的时间,包括每道焊接 |
| 焊接质量 | 焊根形貌、松开夹具后的变形以及所需检验的结果 |
| 每条合格焊缝的成本 | 总批次成本,包括人工、气体、焊丝、耗材和返工费用,除以合格焊缝的数量 |
对于压力容器,与焊接工程师商定适用于该工作的工艺评定和检验要求。然后通过测试回答采购问题。等离子焊是否能减少足够焊道,降低每个合格容器的成本?或者自动化TIG焊能否在目标产量下已实现所需焊接?


