容器和储罐的纵向与环向焊缝焊接系统
News Details
制造重型压力容器、储罐和工业管道需要坚固且无缺陷的焊缝。在储罐制造过程中,有两种主要接头将结构连接在一起:纵缝和环缝。由于这两种接头面临不同的物理应力和对齐需求,选择合适的自动化设备对于车间效率和产品安全至关重要。
了解纵缝焊接机和环缝焊接机之间的差异有助于工厂管理者构建顺畅的自动化生产线。在本指南中,我们将详细介绍这两种系统的工作原理,以及整合它们如何创建完整的容器制造工作流程。
什么是纵缝焊接?
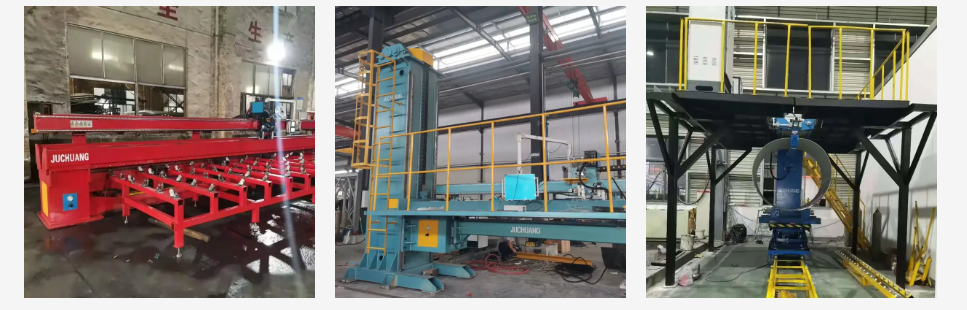
纵缝焊接将轧制金属板的平边连接起来,形成圆柱体或壳体。这条直缝与储罐或管道的中心轴线平行。
主要操作特点
-
平板对齐:轧制金属板平放在专用的夹紧床上。铜垫板和气动夹指将金属边缘紧紧固定,防止热变形。
-
焊枪直线运动:精密电机带动焊枪沿焊缝直线移动,而罐壳保持静止。
-
内外焊道:根据壁厚,操作人员会焊接内缝、外缝或两者兼而有之,以实现全熔透。
主要挑战
当容器内部承受压力时,纵缝承受最大的环向应力。因此,精确的边缘对齐、均匀的热控制和零烧穿至关重要。专用的纵缝焊接机可提供精确的行进速度和稳定的弧长,以防止结构缺陷。
什么是环缝焊接?
环缝焊接——通常称为 girth 焊接或圆形缝焊接——将两个圆柱壳体端对端连接起来,或将圆顶罐封头连接到轧制罐体上。这种圆形焊缝完全环绕容器的圆周。
主要操作特点
-
焊枪固定位置:与直缝焊接不同,焊枪固定在一个位置,位于上方或重型立柱和吊臂上。
-
工件旋转:容器放置在电机驱动的滚轮架或倾斜变位机上,以稳定的速度旋转罐体。
-
多道焊接:较厚的压力容器壁需要多次连续焊道,如根部焊道、填充焊道和盖面焊道,使用埋弧焊(SAW)或气体保护金属电弧焊(GMAW)。
主要挑战
旋转过程中保持恒定的表面速度至关重要。如果旋转速度变化或容器在滚轮上漂移,焊缝会变得不均匀。现代环缝系统使用防漂移滚轮架和激光跟踪来保持焊枪在焊缝中心。
纵缝和环缝焊接系统的比较
为了为您的车间布局选择合适的设备,请查看以下关键操作差异:
| 特点 | 纵缝焊接 | 环缝焊接 |
| 焊缝方向 | 沿圆柱体长度的直线 | 围绕储罐直径的360度圆周 |
| 运动策略 | 焊枪沿固定导轨移动 | 储罐在固定焊枪下旋转 |
| 关键支撑硬件 | 夹紧芯轴和铜垫板 | 滚轮架、旋转器和立柱/吊臂单元 |
| 主要应力类型 | 高内部环向应力 | 轴向和弯曲应力 |
选择缝焊设备的关键因素
升级车间时,请记住以下核心参数:
-
材料类型和厚度:不锈钢、碳钢和铝在加热时表现不同。较厚的板材需要大电流埋弧焊(SAW)或多道气体保护金属电弧焊(GMAW),而薄板适合钨极惰性气体保护焊(TIG)或等离子弧设置。
-
产量:高产量储罐生产线受益于全自动上料系统、快速夹紧夹具和双焊枪设置,以缩短周期时间。
-
零件尺寸:将纵缝焊机的横梁长度与最长的壳体段匹配。同样,确保滚轮架能够处理最大容器的总重量和直径范围。
整合两种系统实现全线自动化
完整的纵缝和环缝焊接系统将两种工艺整合到一个自动化工作流程中。集成系统使用同步滚轮、转运车和中央PLC控制,而不是在工位之间手动移动重型罐壳。
整合缝焊设备具有明显的优势:
-
更高产量:自动夹紧和电动旋转消除了手动设置的延迟。
-
质量稳定:均匀的行进速度确保了良好的X射线合格率,并最大限度地减少返工。
-
提高工作场所安全性:重型提升机构安全处理大型壳体,降低车间操作人员的体力劳动风险。
与巨创合作定制焊接解决方案
建立高产量储罐生产线需要根据您的壳体直径、材料厚度和工厂布局定制的专用设备。现成设备往往无法高效处理复杂的容器形状。
作为经验丰富的定制焊接机制造商和领先的中国焊接系统集成商,巨创 设计和制造完整的自动化焊接设备。从高精度纵缝焊机到重型环缝旋转器和焊缝跟踪系统,巨创帮助工业制造商简化储罐生产并提高焊接质量。
立即联系巨创,咨询我们的工程团队,为您的储罐和容器生产线找到合适的焊接系统。


