自动化焊接系统:买方选购指南
News Details
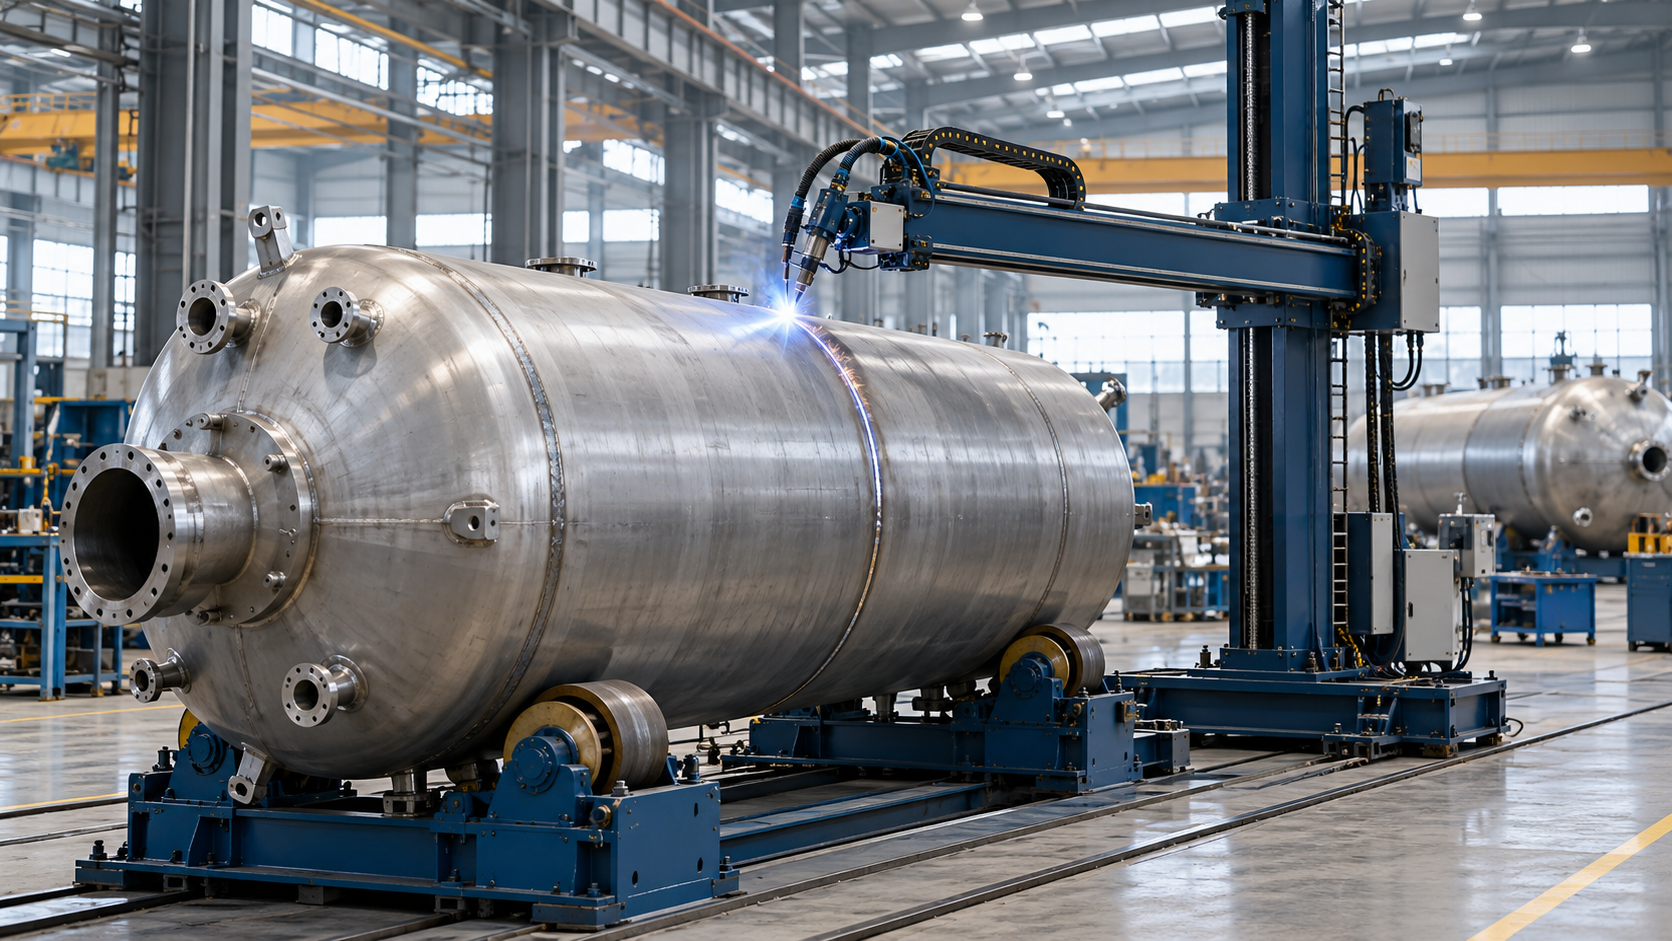
选择自动焊接系统要从工件开始。工件的材料、形状、接头设计和生产批量决定了哪种设备能产生有用的效果。
对于储罐、压力容器、管道和金属结构件制造商,自动化可以使焊接运动更加一致。然而,仅仅提高焊接速度并不能保证更高的产量。装料、装配、检验和返修也会影响结果。
本指南说明了自动焊接设备的工作原理以及买家在投资前应该检查的内容。
什么是自动化焊接系统?
自动化焊接系统将焊接工艺与受控运动和工件支撑相结合。根据应用,它可能包括:
- 焊接电源和焊枪。
- 送丝和保护气体设备。
- 焊接小车、操作机或机器人。
- 夹具、滚轮架或变位机。
- 控制装置和可选传感器。
设备沿规划的焊接路径移动焊枪、工件或两者。同时,控制系统管理焊接速度和焊接电流等参数。
自动化并不总是需要机器人。专用机器可能适合直缝,而操作机和滚轮架可以支撑环缝焊接。
从材料、接头和工件数据开始
在联系焊接自动化供应商之前,请准备好零件的清晰描述。
指定材料等级、厚度范围、整体尺寸和重量。然后确定接头类型、焊接位置和所需的焊缝长度。
装配同样重要。自动化遵循受控路径,因此接头间隙或对准的变化会影响焊缝质量。传感器可能有助于处理一些变化,但它们无法纠正每个装配问题。
此外,提供图纸和代表性样品。这些使供应商能够在提出设备之前评估焊枪可达性、夹紧和工艺选项。
使自动焊接设备与焊缝相匹配
不同的焊缝路径需要不同的运动系统。
| 工件或焊缝 | 要评估的设备 | 主要采购检查 |
| 平板对接接头 | 平板对接缝焊机 | 夹紧、背面支撑和有效焊缝长度 |
| 圆筒纵缝 | 固定式或升降式缝焊机 | 直径、装料通道和支撑 |
| 大型容器纵缝或环缝 | 焊接操作机及合适的辅助设备 | 行程、旋转和协调运动 |
| 容器上的半管夹套 | 专用半管焊接系统 | 弯曲路径、焊枪可达性和送丝 |
Juchuang的产品范围包括JPB平板对接焊机、固定式和升降式纵缝焊机、JBL/BL侧梁系统、JCJS/JSL焊接操作机以及双焊枪半管焊接系统。这些产品针对不同的制造任务,而非单一的通用应用。
在比较速度之前选择焊接工艺
焊接工艺必须适合材料、接头和验收要求。
TIG焊接,也称为GTAW,提供受控的电弧焊接,可适合对外观或工艺有严格要求的应用。然而,其产量取决于接头和填充材料要求。
MIG/MAG焊接使用连续送进的焊丝。它可以适合许多生产任务,尽管保护气体、焊丝选择和过渡模式需要仔细匹配。
等离子弧焊接,或PAW,使用压缩电弧。其适用性取决于材料、接头准备和操作条件。
一些系统结合了多种工艺。例如,Juchuang在其固定式纵缝焊机上描述了等离子+TIG技术。买家应使用自己的材料和接头样品验证所提出的设置。
测量完整的生产周期
询问该系统每班能生产多少合格零件。
完整周期包括装料、对准、夹紧、焊接、卸料和检验。因此,比较总周期时间,而不是仅仅比较焊枪行走速度。
例如,如果装料占用大部分周期,那么更快的焊接工艺可能带来的好处有限。同样,频繁的产品更换会减少有效运行时间。
向供应商提供您的批量大小和产品组合。然后请求显示其假设的周期估算,包括操作员任务和换型时间。
检查夹具、控制和升级选项
夹具将接头保持在可重复的位置。即使焊接机器运行一致,支撑不良也会导致移动或变形。
审查定位点、夹紧可达性以及成品零件将如何取出。此外,确认夹具能容纳预期的尺寸范围。
接下来,评估控制装置。有用的问题包括:
- 操作员能否保存和调用已批准的设置?
- 程序变更如何控制?
- 系统能否连接到计划的电源和辅助设备?
- 此配置是否提供跟踪或数据记录选项?
要求演示所需的功能。关于“智能焊接”的笼统说明并不能定义所提供系统的功能。
评估焊接自动化供应商
有用的供应商提案应解释设备布局、工艺选择、供应范围和技术限制。
在下单之前,就代表性试生产零件和验收标准达成一致。这些可能涵盖焊缝外观、尺寸、适用的检验结果和生产周期时间。
此外,确认安装需求、培训、耗材、备件和服务安排。对于海外交付,请尽早检查电源、气体要求、占地面积和起重通道。
与Juchuang讨论您的焊接项目
Juchuang的JCJS/JSL焊接操作机支持与滚轮架、变位机和其他辅助设备集成,用于容器和管道制造。其双焊枪半管焊接系统可解决环形和螺旋半管应用。
要开始选型评估,请将图纸、材料等级、厚度范围、接头细节、生产目标和检验要求发送给Juchuang。清晰的规格有助于将设备询价转化为实用的焊接提案。


