稳定生产自动焊接出厂验收测试/现场验收测试清单
News Details
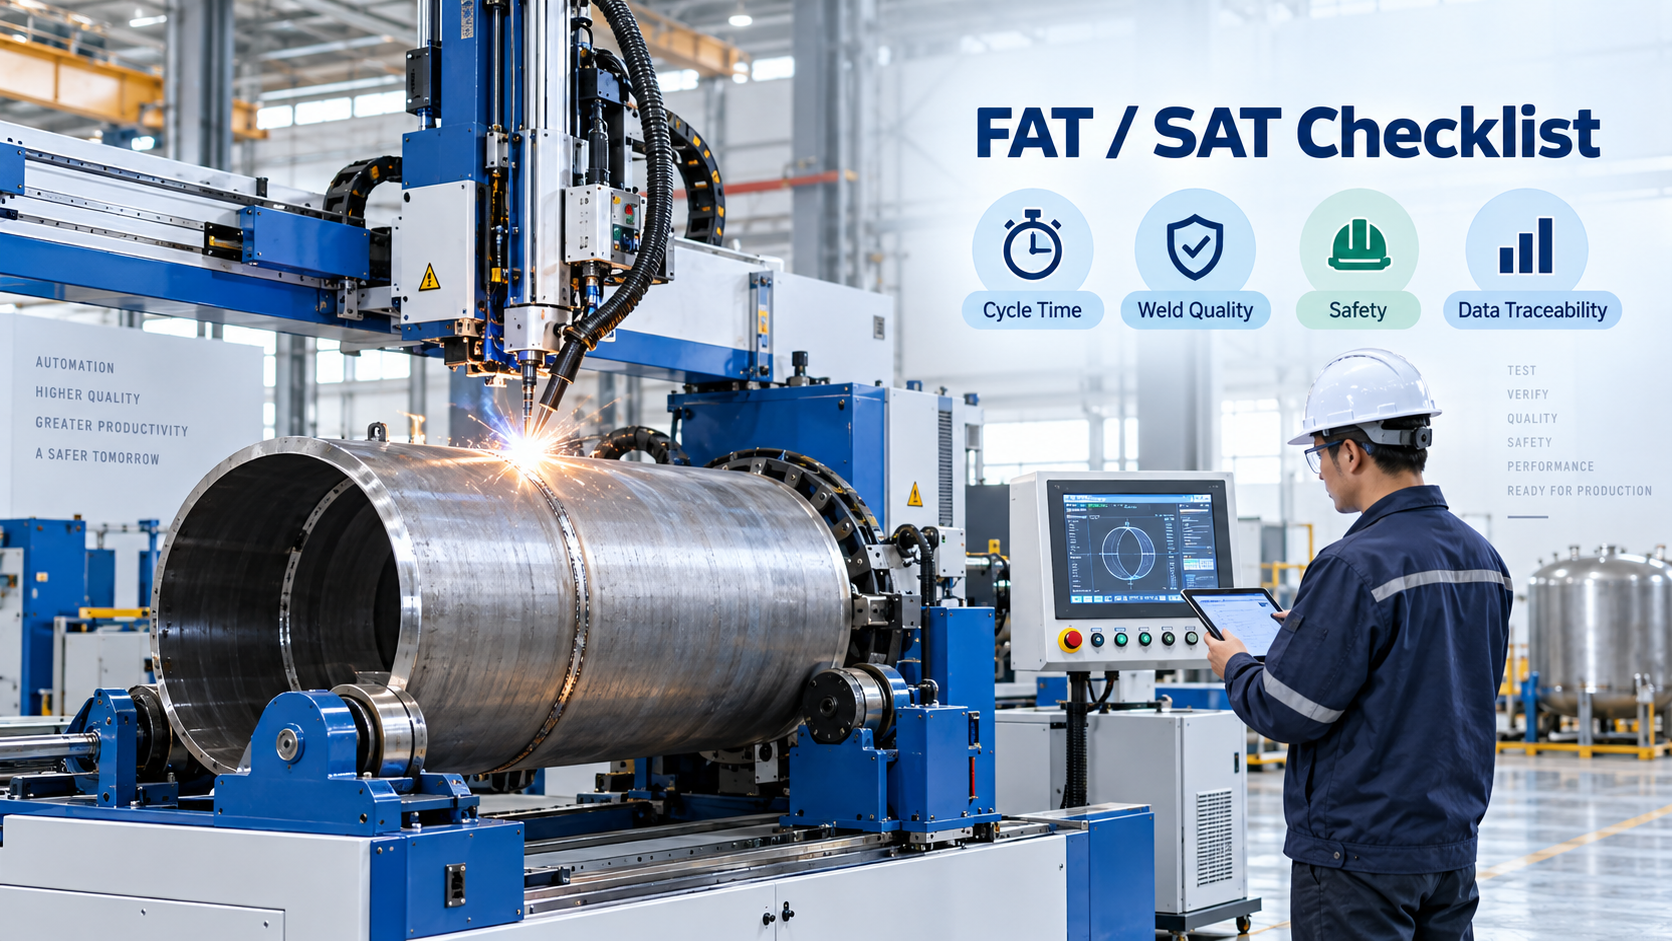
对许多工厂而言,自动焊接系统不只是单台设备,而是一套完整的生产单元,整合了工装夹具、机器人或运动轴、焊接电源、传感器、安全装置以及数据系统。因此,在系统投入量产前,工厂验收测试(FAT)和现场验收测试(SAT)都至关重要。
FAT即工厂验收测试,通常在发货前于供应商场地完成。SAT即现场验收测试,在设备安装至客户工厂后开展。自动焊接机的FAT与SAT检验相结合,可确认系统稳定、安全,具备正式投产条件。
作为中国的定制焊接机制造商与焊接系统集成商,巨创专注于为工业生产提供实用的焊接自动化解决方案。清晰的验收清单有助于买卖双方避免标准模糊,减少返工,加快最终审批流程。
FAT与SAT在焊接自动化中的重要性
自动焊接优势显著,可提升产量、缩小人工技能差距、让焊缝质量更稳定。但这些优势只有在系统依据明确的焊接自动化验收标准测试后才能显现。
没有验收清单的话,团队可能只会检查设备“能不能焊接”,这远远不够。完善的验收流程还应核查循环时间、焊缝外观、熔深、安全逻辑、报警响应、夹具重复定位精度以及焊接数据可追溯性。
简言之,FAT验证系统的制造正确性,SAT验证系统在真实工厂环境中的运行有效性。
1. 循环时间验收清单
循环时间是首要确认项之一,因为它直接影响产能。FAT阶段,供应商应使用约定的样件、夹具和焊接程序对设备进行测试。
核心要点包括:
- 上下料时间
- 装夹定位时间
- 电弧燃烧焊接时间
- 机器人或轴运动时间
- 冷却或等待时间
- 单件总循环时间
- 每小时或每班产量
此外,测试需重复多次,单次合格结果并不充分。例如,系统应进行连续试运行,以证明循环时间稳定。
SAT阶段,需在真实操作人员、工厂实际公用设施及实际生产流程条件下再次开展相同测试。如果现场气压、供电或零件公差存在差异,最终循环时间可能发生变化。因此,FAT和SAT均需记录测试条件。
2. 焊缝质量验收清单
焊缝质量是所有焊接自动化项目的核心。即便循环时间很快,若焊缝质量不稳定,系统仍不达标。
清单应包含外观检查与技术检测两类,常见项目有:
- 焊道尺寸与形状
- 焊缝起弧与收弧点
- 飞溅程度
- 咬边、焊瘤、气孔、裂纹或烧穿
- 焊缝熔深
- 按需开展焊缝强度测试
- 焊接后零件变形量
- 多批次零件焊接的一致性
许多项目中,客户会提供图纸、焊接符号、样件或检验标准,这些文件应纳入焊接自动化验收标准范畴。
此外,若条件允许,团队应测试不同批次的零件,以确认系统可应对正常的零件偏差。若零件偏差过大,可能需要调整夹具、传感器或焊接工艺。
3. 夹具与定位验收清单
焊接自动化系统高度依赖精准定位,因此夹具必须牢固夹持零件,且重复定位精度稳定。
清单应涵盖:
- 夹具定位精度
- 夹紧力与稳定性
- 上下料便捷性
- 防错设计
- 焊枪运动间隙
- 维护可达性
- 易损件及更换方式
- 操作人员人机工程学设计
此外,夹具不应损伤零件表面。若设备适配多型号生产,夹具还应支持快速换型。
对于定制项目,这一步骤尤为重要。定制焊接机制造商应围绕客户的零件形状、焊接路径、产量和质量目标设计夹具。
4. 安全验收清单
任何投产审批前都必须核查安全性。自动焊接系统可能包含运动轴、机器人、大电流、弧光、高温部件、烟尘和压缩空气,因此所有安全功能都需在FAT和SAT阶段完成测试。
重要检查项包括:
- 急停按钮
- 安全门与联锁装置
- 安全光幕或安全扫描仪
- 机器人安全区域
- 焊接电弧防护
- 排烟系统接口
- 警示灯与报警器
- 故障后安全恢复功能
- 清晰的安全标识
- 操作人员准入管控
此外,团队应测试安全门开启、气压下降或按下急停时的设备反应。设备应以安全方式停机,且仅能通过规范的复位流程重启。
5. 焊接数据可追溯性验收清单
现代工厂不仅需要优质焊缝,还需要数据记录。焊接数据可追溯性可帮助质量团队回溯生产历史、查找根本原因,满足客户审计需求。
系统可记录:
- 零件编号或批次号
- 焊接程序编号
- 操作人员编号
- 焊接电流与电压
- 送丝速度
- 焊接时间
- 报警历史
- 合格/不合格结果
- 日期与时间
- 生产数量
此外,数据应便于导出,或可按需对接客户的制造执行系统(MES)或工厂系统。FAT和SAT阶段,团队应确认数据准确、完整,且与对应零件正确关联。
6. 最终验收文件
完整的自动焊接机FAT/SAT流程应以清晰的文件收尾。这些记录可保障双方权益,也便于后续维护服务。
典型文件包括:
- FAT报告
- SAT报告
- 循环时间报告
- 焊缝检验报告
- 安全测试报告
- 电气图纸
- 气动图纸
- 操作手册
- 维护指南
- 备件清单
- 焊接参数
- 培训记录
双方团队签署报告后,系统即可转入正式生产。
结论
完善的FAT/SAT清单可帮助工厂以更低风险采购并上线焊接自动化系统,将模糊的预期转化为明确的测试项。更重要的是,它能确认循环时间、焊缝质量、安全性和数据可追溯性均符合实际生产需求。


