等离子体与气体渗氮:畸变与渗层深度
News Details
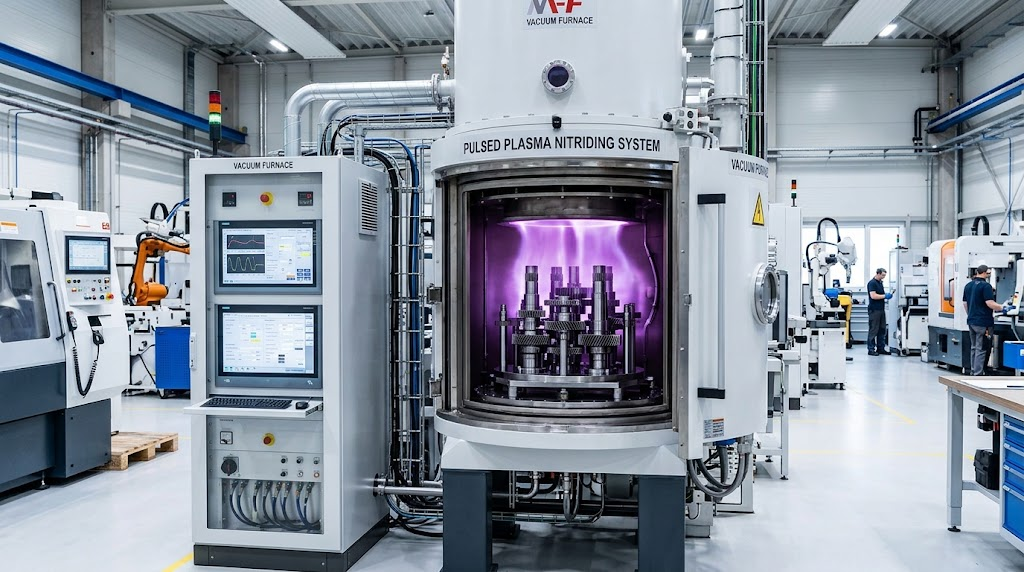
在设计和制造高磨损工业部件时,选择正确的表面处理是至关重要的一步。您需要一个坚硬的外层,以抵抗严重的摩擦、重负荷和长期的机械磨损。但是,您还需要保持金属部件的确切尺寸和形状。如果成品零件在热处理过程中扭曲、变形或膨胀,将无法正确地装入最终的装配中。
工程师经常比较等离子渗氮与气体渗氮,为他们的制造项目寻找最有效、最可靠的表面硬化方法。这两种成熟的工艺都是将氮引入钢的外表面,形成坚硬、耐磨的化合物层。即便如此,它们依赖完全不同的物理机制。这些核心差异直接影响金属的反应方式、零件在高热应力下的弯曲程度以及保护性氮扩散的深度。
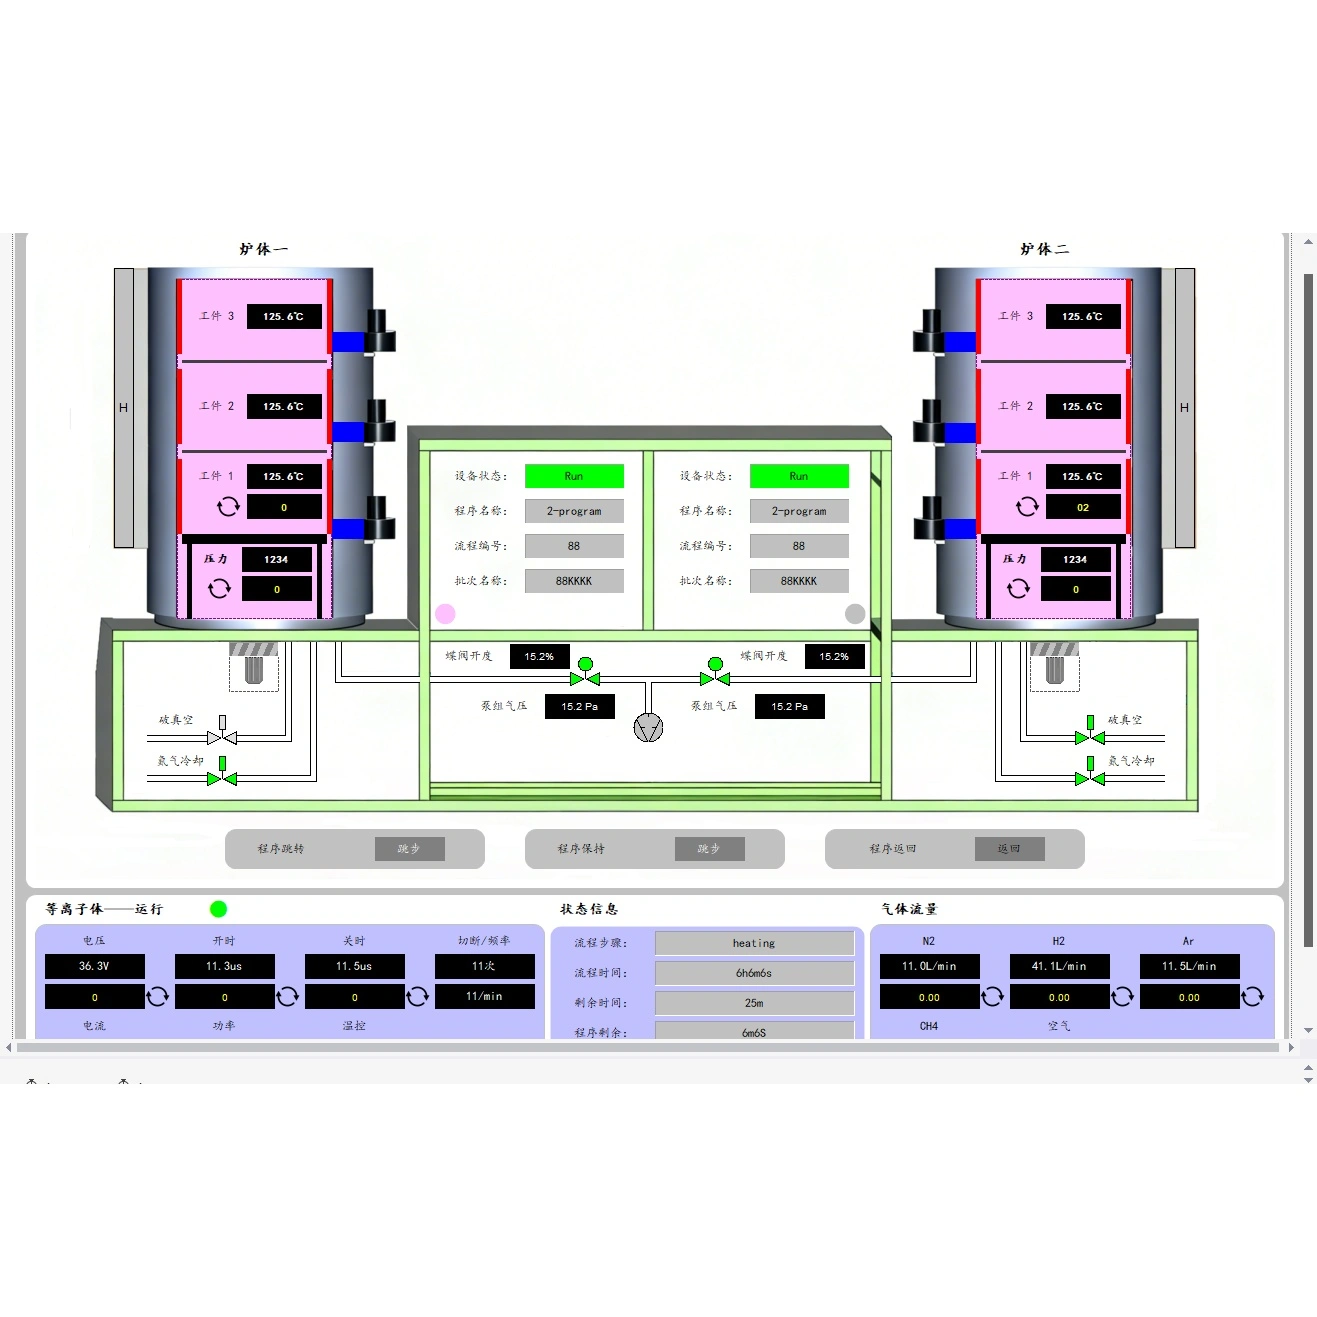
两种渗氮方法如何工作
在选择表面处理之前,仔细观察每个系统在处理室内的运作方式会很有帮助。
气体渗氮是一种传统且久经考验的方法。技术人员将清洁的金属部件放在充满氨气的密封炉膛内。当炉子升温时,高温会导致氨分子分解成氮和氢。然后,自由氮原子缓慢地吸收到钢的热表面中,在几个小时内形成一个硬化层。
另一方面,现代工业设施通常选择脉冲等离子渗氮。这个过程发生在专门的真空室内。它不仅使用热量和气体压力,还使用强电能和直接的离子轰击。强烈的电压在部件周围产生一个发光的高能等离子体场。活性氮离子轰击金属表面,清除表面氧化物,并深深地扩散到钢的结构中。这种先进技术为操作员提供了对热处理过程各个阶段的精确控制。
比较变形和尺寸稳定性
现代精密制造中最大的障碍之一是部件变形。当金属部件经历高温加热和缓慢冷却循环时,内部结构应力通常会导致它们扭曲、弯曲或膨胀。
传统的气体渗氮需要长时间的高温炉温。由于整个处理室保持在高温下,精密或复杂的零件可能会显著变形。直接的结果是,制造商必须在处理后进行额外的磨削、珩磨或二次加工,以恢复原始公差。这项额外的工作增加了整体生产成本并减慢了交付进度。
与之形成鲜明对比的是,脉冲等离子渗氮允许更低的处理温度。因为离子轰击使用动能将氮驱入金属,零件主体吸收的总热应力要小得多。因此,您可以获得卓越的尺寸稳定性,几乎没有可测量的热变形。当您的部件保持其原始轮廓时,您的装配团队无需额外的后处理步骤即可立即投入使用。
控制渗氮层深度和结构
实现一致的硬化层对于延长重型部件的使用寿命至关重要。渗氮层深度决定了齿轮、轴或模具在日常运行中承受持续压力和表面接触的能力。
使用气体渗氮时,在复杂形状上控制硬化层的确切深度可能很困难。化学反应在很大程度上依赖于炉内均匀的气流。如果气体循环不均匀,或者零件紧密堆叠,某些区域的渗氮层深度可能会比其他区域薄。此外,气体渗氮往往会形成一层厚而脆的外层,称为白层。这种脆性层在高压下可能会开裂、碎裂或剥落。
相反,等离子系统允许操作员以极高的精度微调气体混合物和脉冲参数。这种精细的控制允许您为特定应用设定所需的确切渗氮层深度。此外,您可以抑制或完全消除脆性白层。因此,您可以在复杂的几何形状、深盲孔和锋利边缘上形成均匀、坚韧的扩散层。
对零件配合和装配效率的影响
当您的零件保持其预期形状时,它们可以顺利地装入机器,无需强制或修改。高尺寸精度直接转化为更好的零件配合和更低的总装配成本。如果您依赖传统的气体渗氮,而您的精密齿轮或液压阀发生变形,您将浪费宝贵的工时进行返工。
相比之下,使用先进等离子系统处理的部件能够保持其严格的公差和锐利的表面细节。此外,等离子处理产生非常清洁、光滑的表面,无需化学清洗或重度抛光。通过选择低应力的表面处理,您的金属零件将拥有更长的使用寿命、卓越的承载能力,并且从真空室出来时就能完美适配。
总结
在这两种流行的硬化方法之间做出选择,取决于您的公差要求和零件的复杂性。虽然气体渗氮仍然是基本形状和低公差部件的可行选择,但当您需要严格控制渗氮层深度和最小尺寸变化时,脉冲等离子渗氮是更好的解决方案。通过保持零件冷却和结构稳定,等离子技术确保您的关键工业部件每次都能完美装配。


