焊接中的纵向弯曲:原因与解决方案
News Details
在处理金属薄板和厚板时,热变形会迅速将笔直的构件变成弯曲的废料。最常见的热变形形式之一是纵向弯曲。
如果您制造金属管、储罐或结构梁,了解如何防止这种弯曲至关重要。本指南将详细解释纵向弯曲是什么、为什么会沿纵向焊缝发生,以及如何保持零件完全笔直。
什么是纵向焊缝?
在深入探讨弯曲问题之前,先回答一个基本问题会有所帮助:什么是纵向焊缝?
纵向焊缝是沿工件长度方向延伸的直焊缝。例如,当一块扁平钢板被卷成圆柱体制作管道时,两条长边在侧面对接。连接这些边缘就形成了一条长而直的纵向焊缝。
由于这条焊缝贯穿零件的整个长度,焊接过程中会吸收大量热量。
纵向弯曲的产生原因
那么,纵向弯曲到底是什么?
纵向弯曲是指金属零件在焊接后沿其长度方向发生弯曲或变形。这种弯曲是因为金属受热膨胀、遇冷收缩。
以下是其产生的分步说明:
-
加热不均:焊接过程中,焊缝周围的金属会变得极热,而板材的其余部分则相对较冷。
-
金属收缩:当热焊池冷却时,焊道会在长度方向收缩。
-
拉力作用:由于冷却的焊道试图缩短自身,而周围的冷金属会产生抵抗,这会将工件的两端向上或向内拉。
结果,扁平或圆柱形的工件会拱成弓形,导致最终装配时出现装配问题。
加剧弯曲变形的因素
车间中几种常见因素会使纵向弯曲问题严重得多:
-
热量输入过大:使用更高的电流或焊接速度过慢会增加额外的热能,导致更强烈的收缩力。
-
焊缝偏心:将焊缝放置在远离零件中性轴的位置会导致拉力不均,从而加剧弯曲。
-
金属薄板:较薄的材料结构刚性较差,比厚钢板更容易弯曲。
-
缺乏适当夹紧:焊接长焊缝时如果没有重型机械夹紧,金属在受热时会自由移动。
如何防止纵向弯曲
幸运的是,制造商可以采取明确措施来减少或消除生产线中的弯曲问题。
1. 优化焊接参数
首先,降低整体热量输入。使用更快的焊接速度或先进的脉冲电弧工艺可以减小热影响区的宽度,从而减少收缩。
2. 平衡焊接顺序
此外,尽可能平衡热量分布。在对称结构上,同时焊接相对的两侧可以抵消相反的拉力。
3. 使用重型夹紧设备
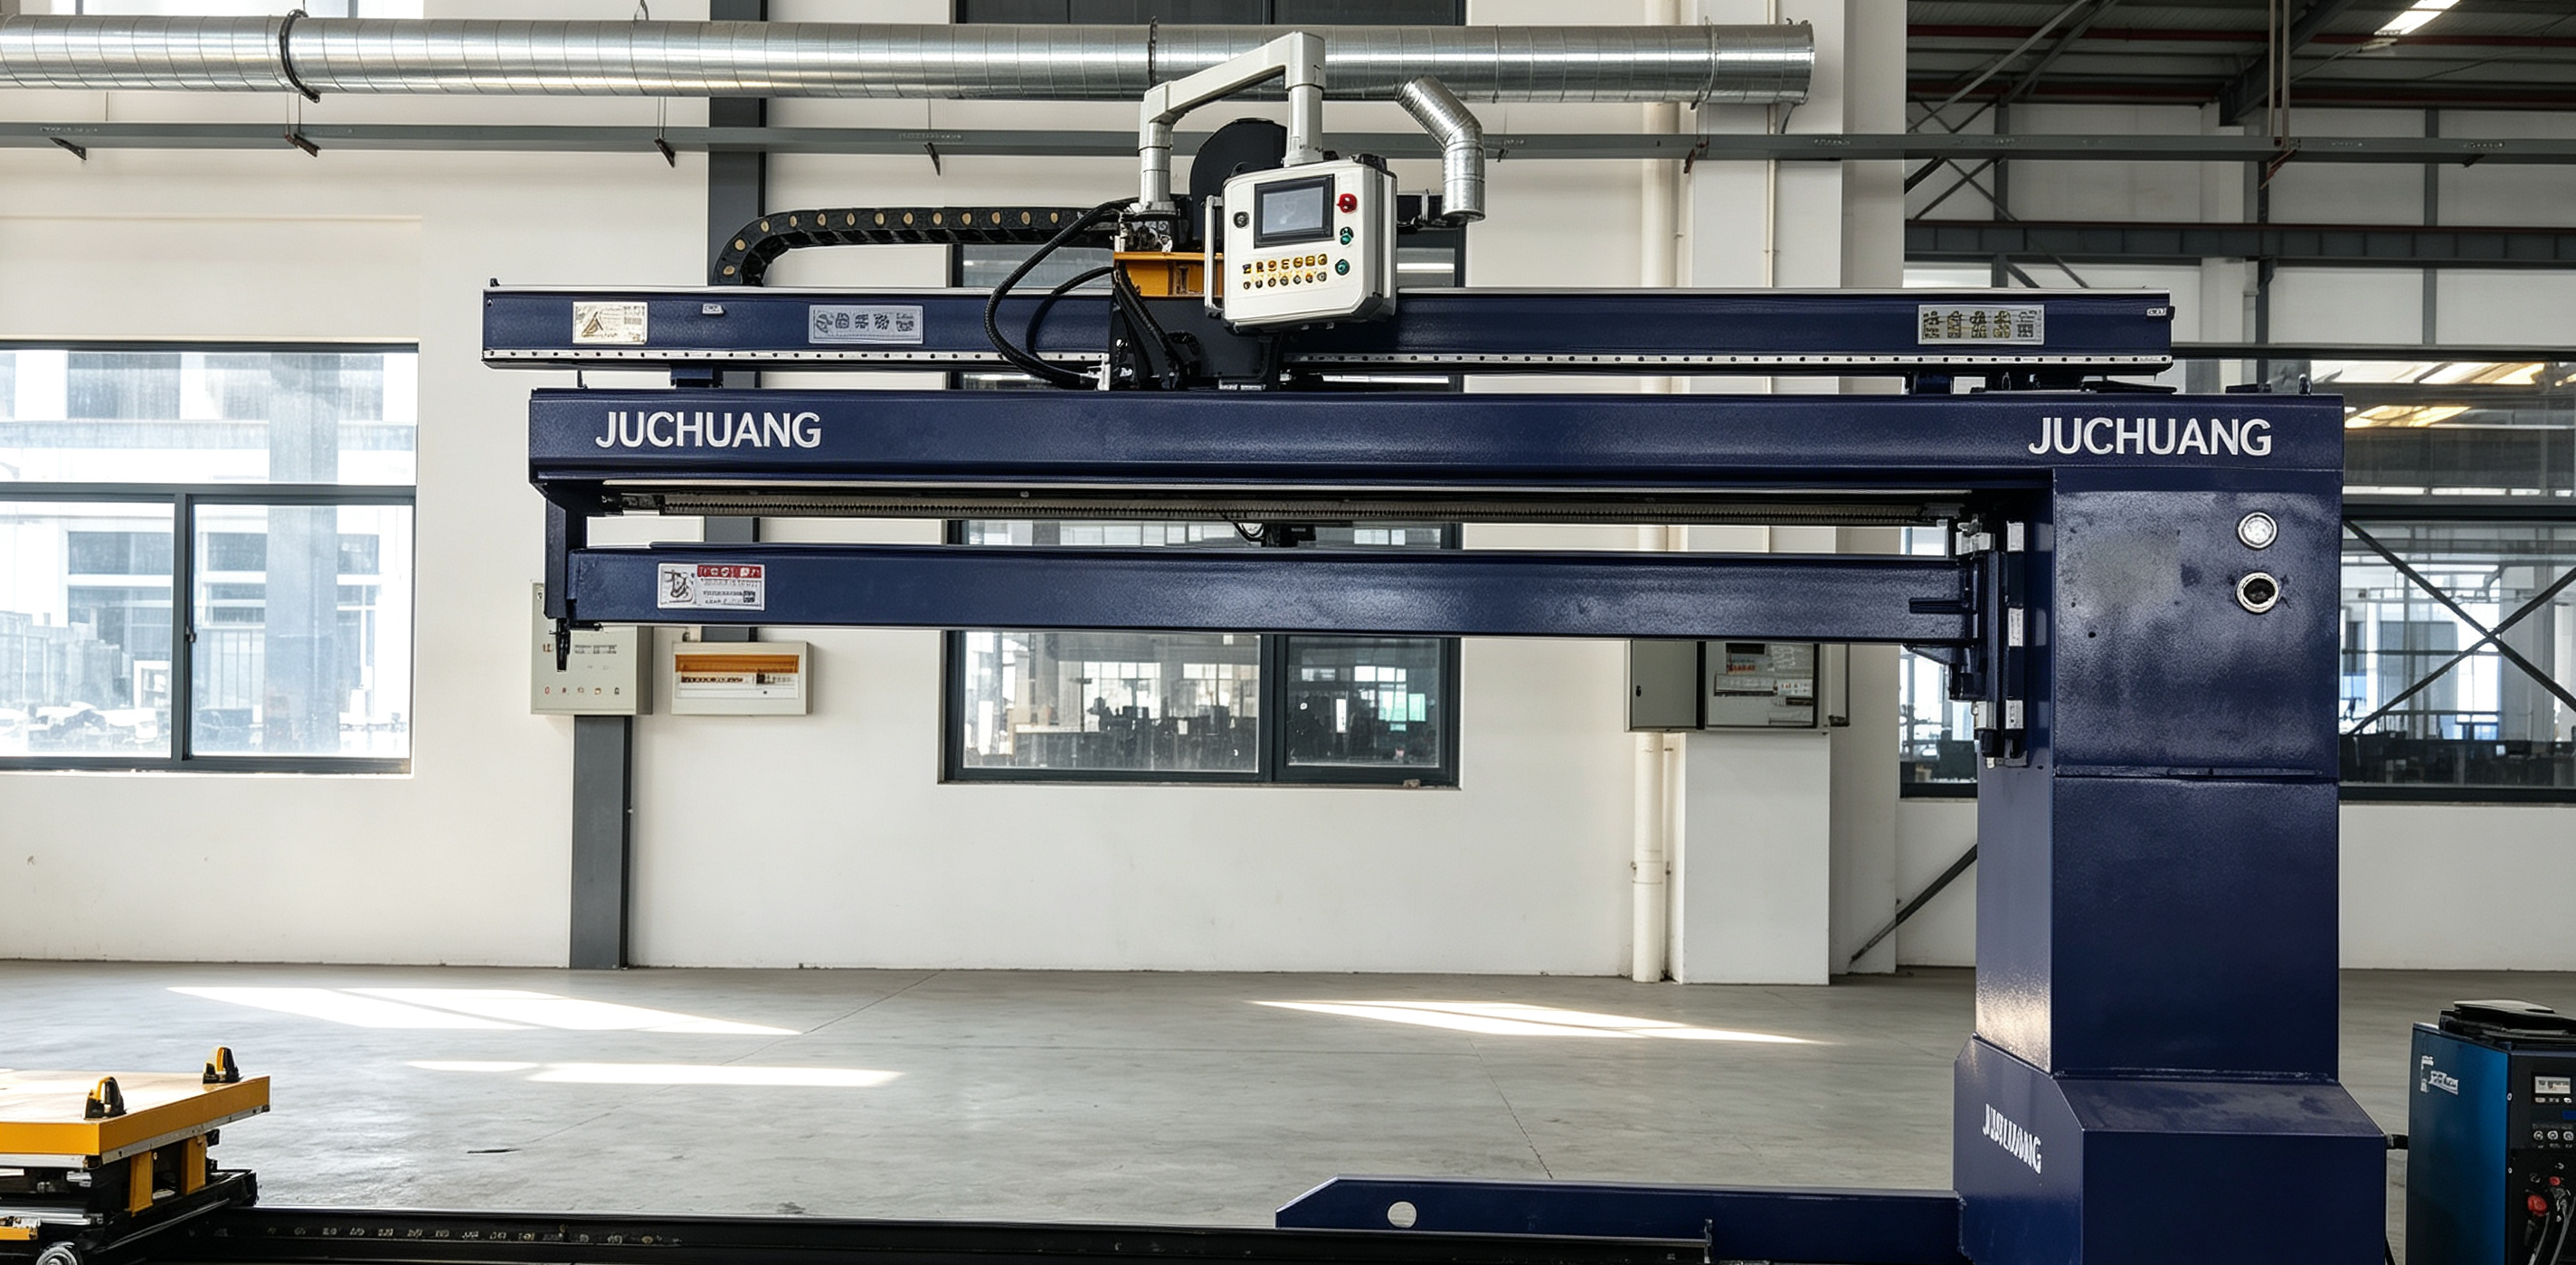
最重要的是,使用专门设计的夹具来吸收热量并保持金属平整。专用的缝焊机使用铜冷却棒和气动手指夹沿整个焊缝牢固地固定金属。这种设置能快速散热,防止焊缝变形。
用自动纵向缝焊机升级您的车间
在长直焊缝上进行手工焊接很难控制热量。因此,大批量生产设施依靠自动纵向缝焊机来保证笔直、高质量的结果。
自动焊机能以极高的精度控制焊枪速度。通过保持恒定的焊接速度和均匀的弧长,它能确保从头到尾热量输入一致,从而大大降低弯曲风险。
如果您希望取代手工工艺或扩大制造能力,从JCWeldtech等值得信赖的专家那里寻找高性能的待售纵向缝焊机,可以帮助您消除返工、提高产量,并每次都获得完美、无变形的焊缝。


