了解E-RPNS室高频脉冲等离子体渗氮炉
News Details
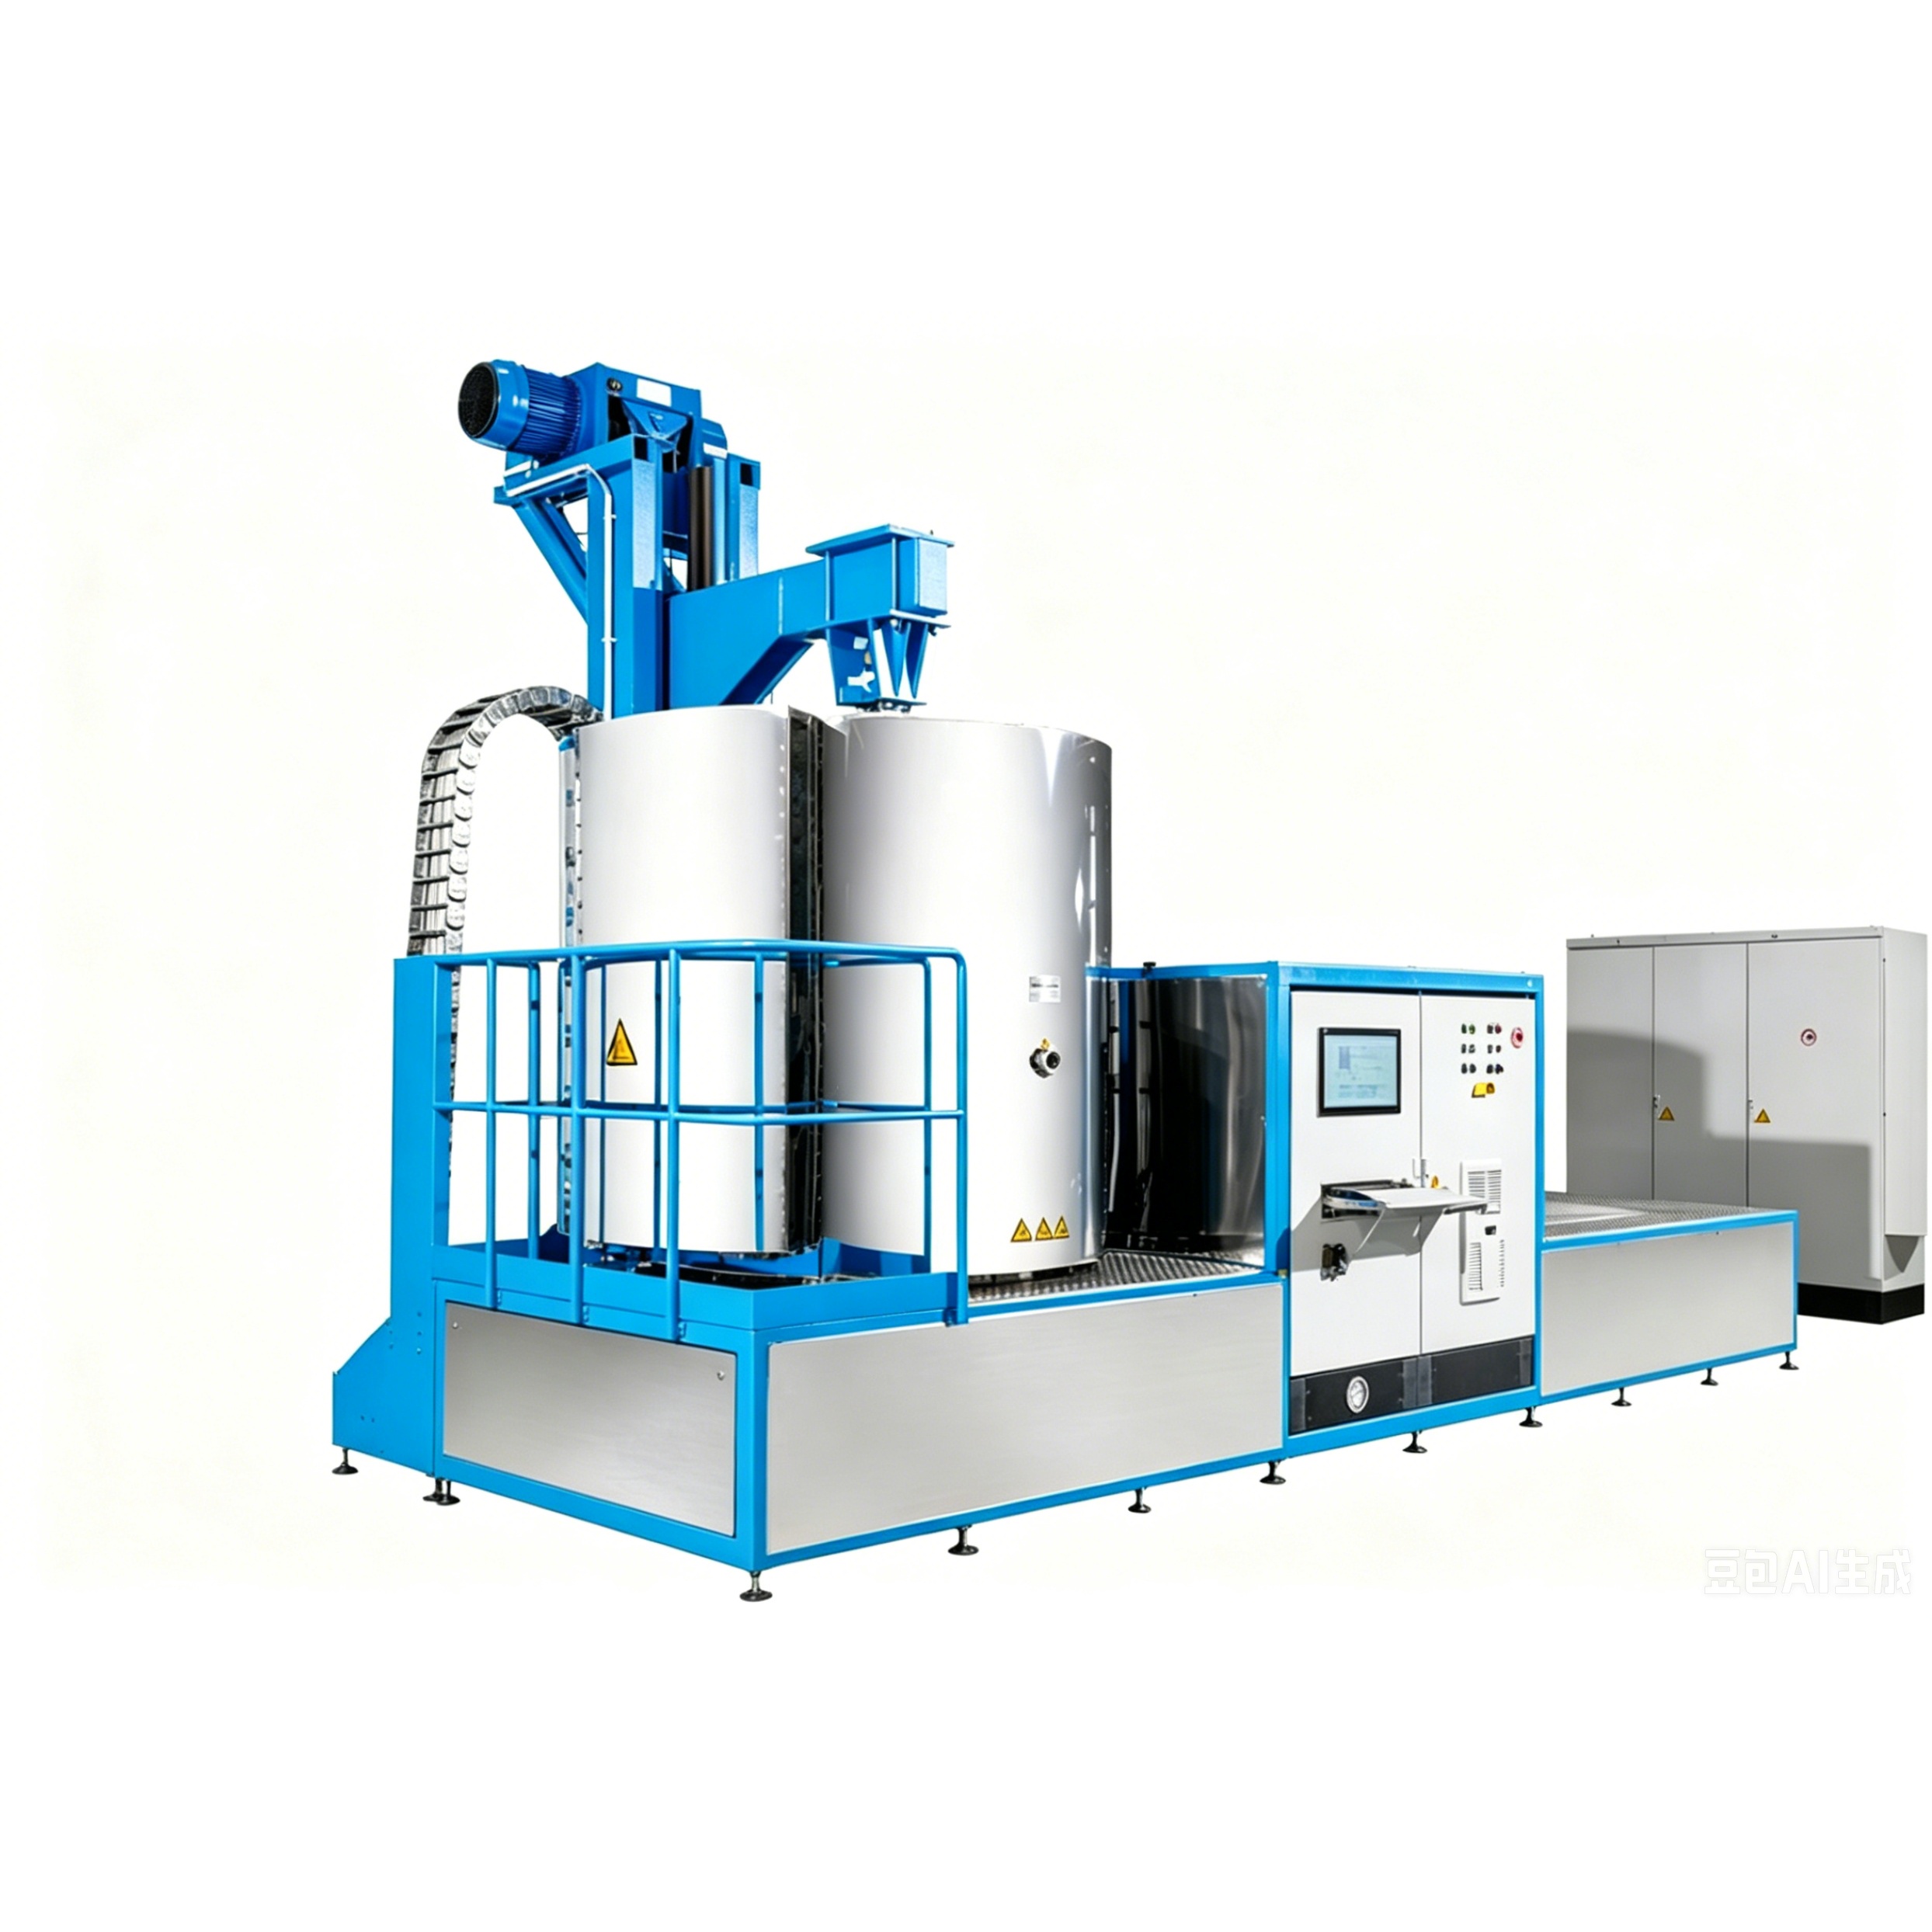
工业部件每天都面临恶劣环境。严重的摩擦、高温和磨损会迅速损坏未经处理的金属零件。为解决这一问题,制造商依赖现代表面硬化方法。
当今可用的最佳解决方案之一是E-RPNS腔室高频脉冲等离子体渗氮炉。这套先进系统能让金属工具和零件具备极高耐用性,同时保持低能耗。
什么是氮化物?渗氮的目的是什么?
要了解该炉的工作原理,从表面处理的基础知识入手会有所帮助。
首先,什么是氮化物?氮化物是氮与铁、钛或铬等金属元素结合形成的化合物。当氮扩散到金属零件的外表面时,会形成一层坚硬的保护性氮化物层。
其次,渗氮的目的是什么?渗氮的主要目标是显著提高金属零件的耐磨性、表面硬度、疲劳强度和耐腐蚀性。与需要剧烈淬火的标准硬化方法不同,渗氮在较低温度下进行。因此,零件能保持核心韧性,不会弯曲或变形。
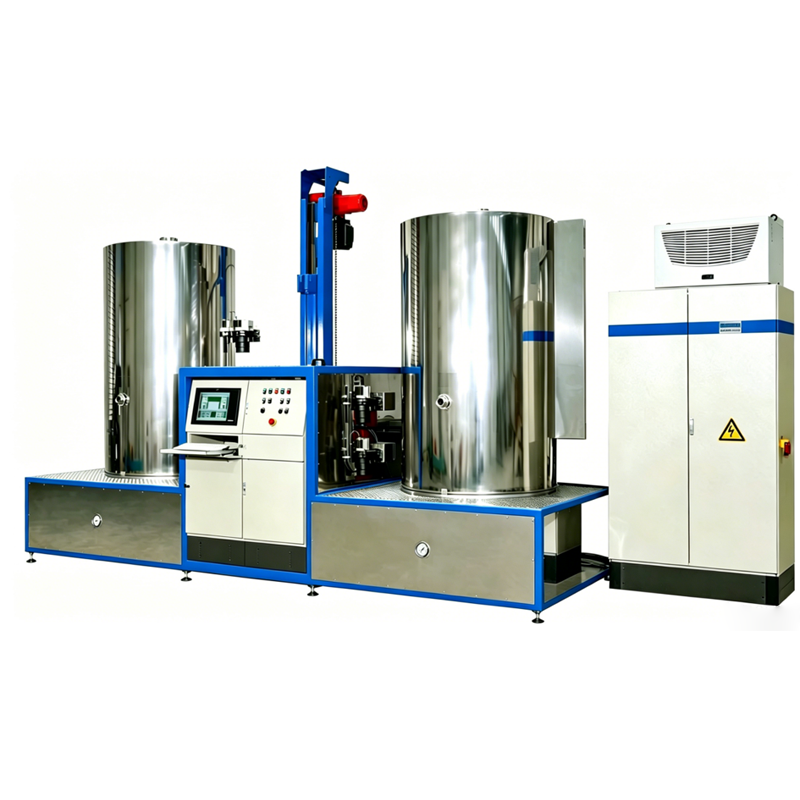
脉冲等离子体渗氮技术的工作原理
传统渗氮使用气体或液体化学浴,耗时久且会产生危险废物。相比之下,现代熔炉采用脉冲等离子体渗氮技术。
该工艺将金属零件置于充满氮气的真空腔室内。高频电脉冲将气体转化为发光的等离子体状态。活性氮离子随后轰击工件表面,迅速将氮原子注入金属内部。
由于系统使用脉冲电源而非连续电弧,可防止过热和电弧放电。此外,使用清洁的氨气能实现零污染的环保工艺。
E-RPNS炉的主要特点
E-RPNS系列为工业热处理带来了多项高科技改进:
-
智能AI控制:配备先进AI芯片,可自动控制温度和气体流量,确保结果稳定可靠。
-
超快速处理:高度电离的等离子体能加速反应。渗氮仅需1至2小时,比传统方法快数倍。
-
深层致密层:扩散层深度可超过100微米。表面层保持致密、光滑,无针孔或薄弱点。
-
复合加热系统:辅助加热器与离子轰击协同工作,使炉内温度均匀度保持在±5°C以内。
-
高温选项:定制型号可达到900°C,用于处理钛或钼制成的特殊合金,完全符合AMS2750和AMS2759航空标准。
E-RPNS系统型号及规格
制造商可选择单腔室、双基座交替或双腔室设置,以最大限度提高生产率并减少冷却 downtime。系统阵容提供多种选项,以满足不同生产需求:
-
RPNS-5:工作区域为Ø 300×500毫米,最大负载500公斤,工作温度可达600°C或900°C,满负荷功率30千瓦。
-
RPNS-10:工作区域为Ø 600×700毫米,最大负载1000公斤,温度可达600°C或900°C,功率50千瓦。
-
RPNS-20:工作区域为Ø 800×1200毫米,最大负载2000公斤,温度可达600°C或900°C,功率120千瓦。
-
RPNS-30:工作区域为Ø 1000×1500毫米,最大负载3000公斤,工作温度可达600°C,功率180千瓦。
-
RPNS-50:工作区域为Ø 1200×2000毫米,最大负载5000公斤,工作温度可达600°C,功率220千瓦。
-
RPNS-80:工作区域为Ø 1600×2200毫米,最大负载8000公斤,工作温度可达600°C,功率350千瓦。
为何升级热处理生产线?
升级至E-RPNS炉有助于工厂提高产量,同时满足严格的绿色能源标准。凭借其智能控制、快速循环时间和灵活的腔室选项,该炉帮助工具制造商、汽车厂和航空航天制造商充满信心地生产坚固耐用的部件。


