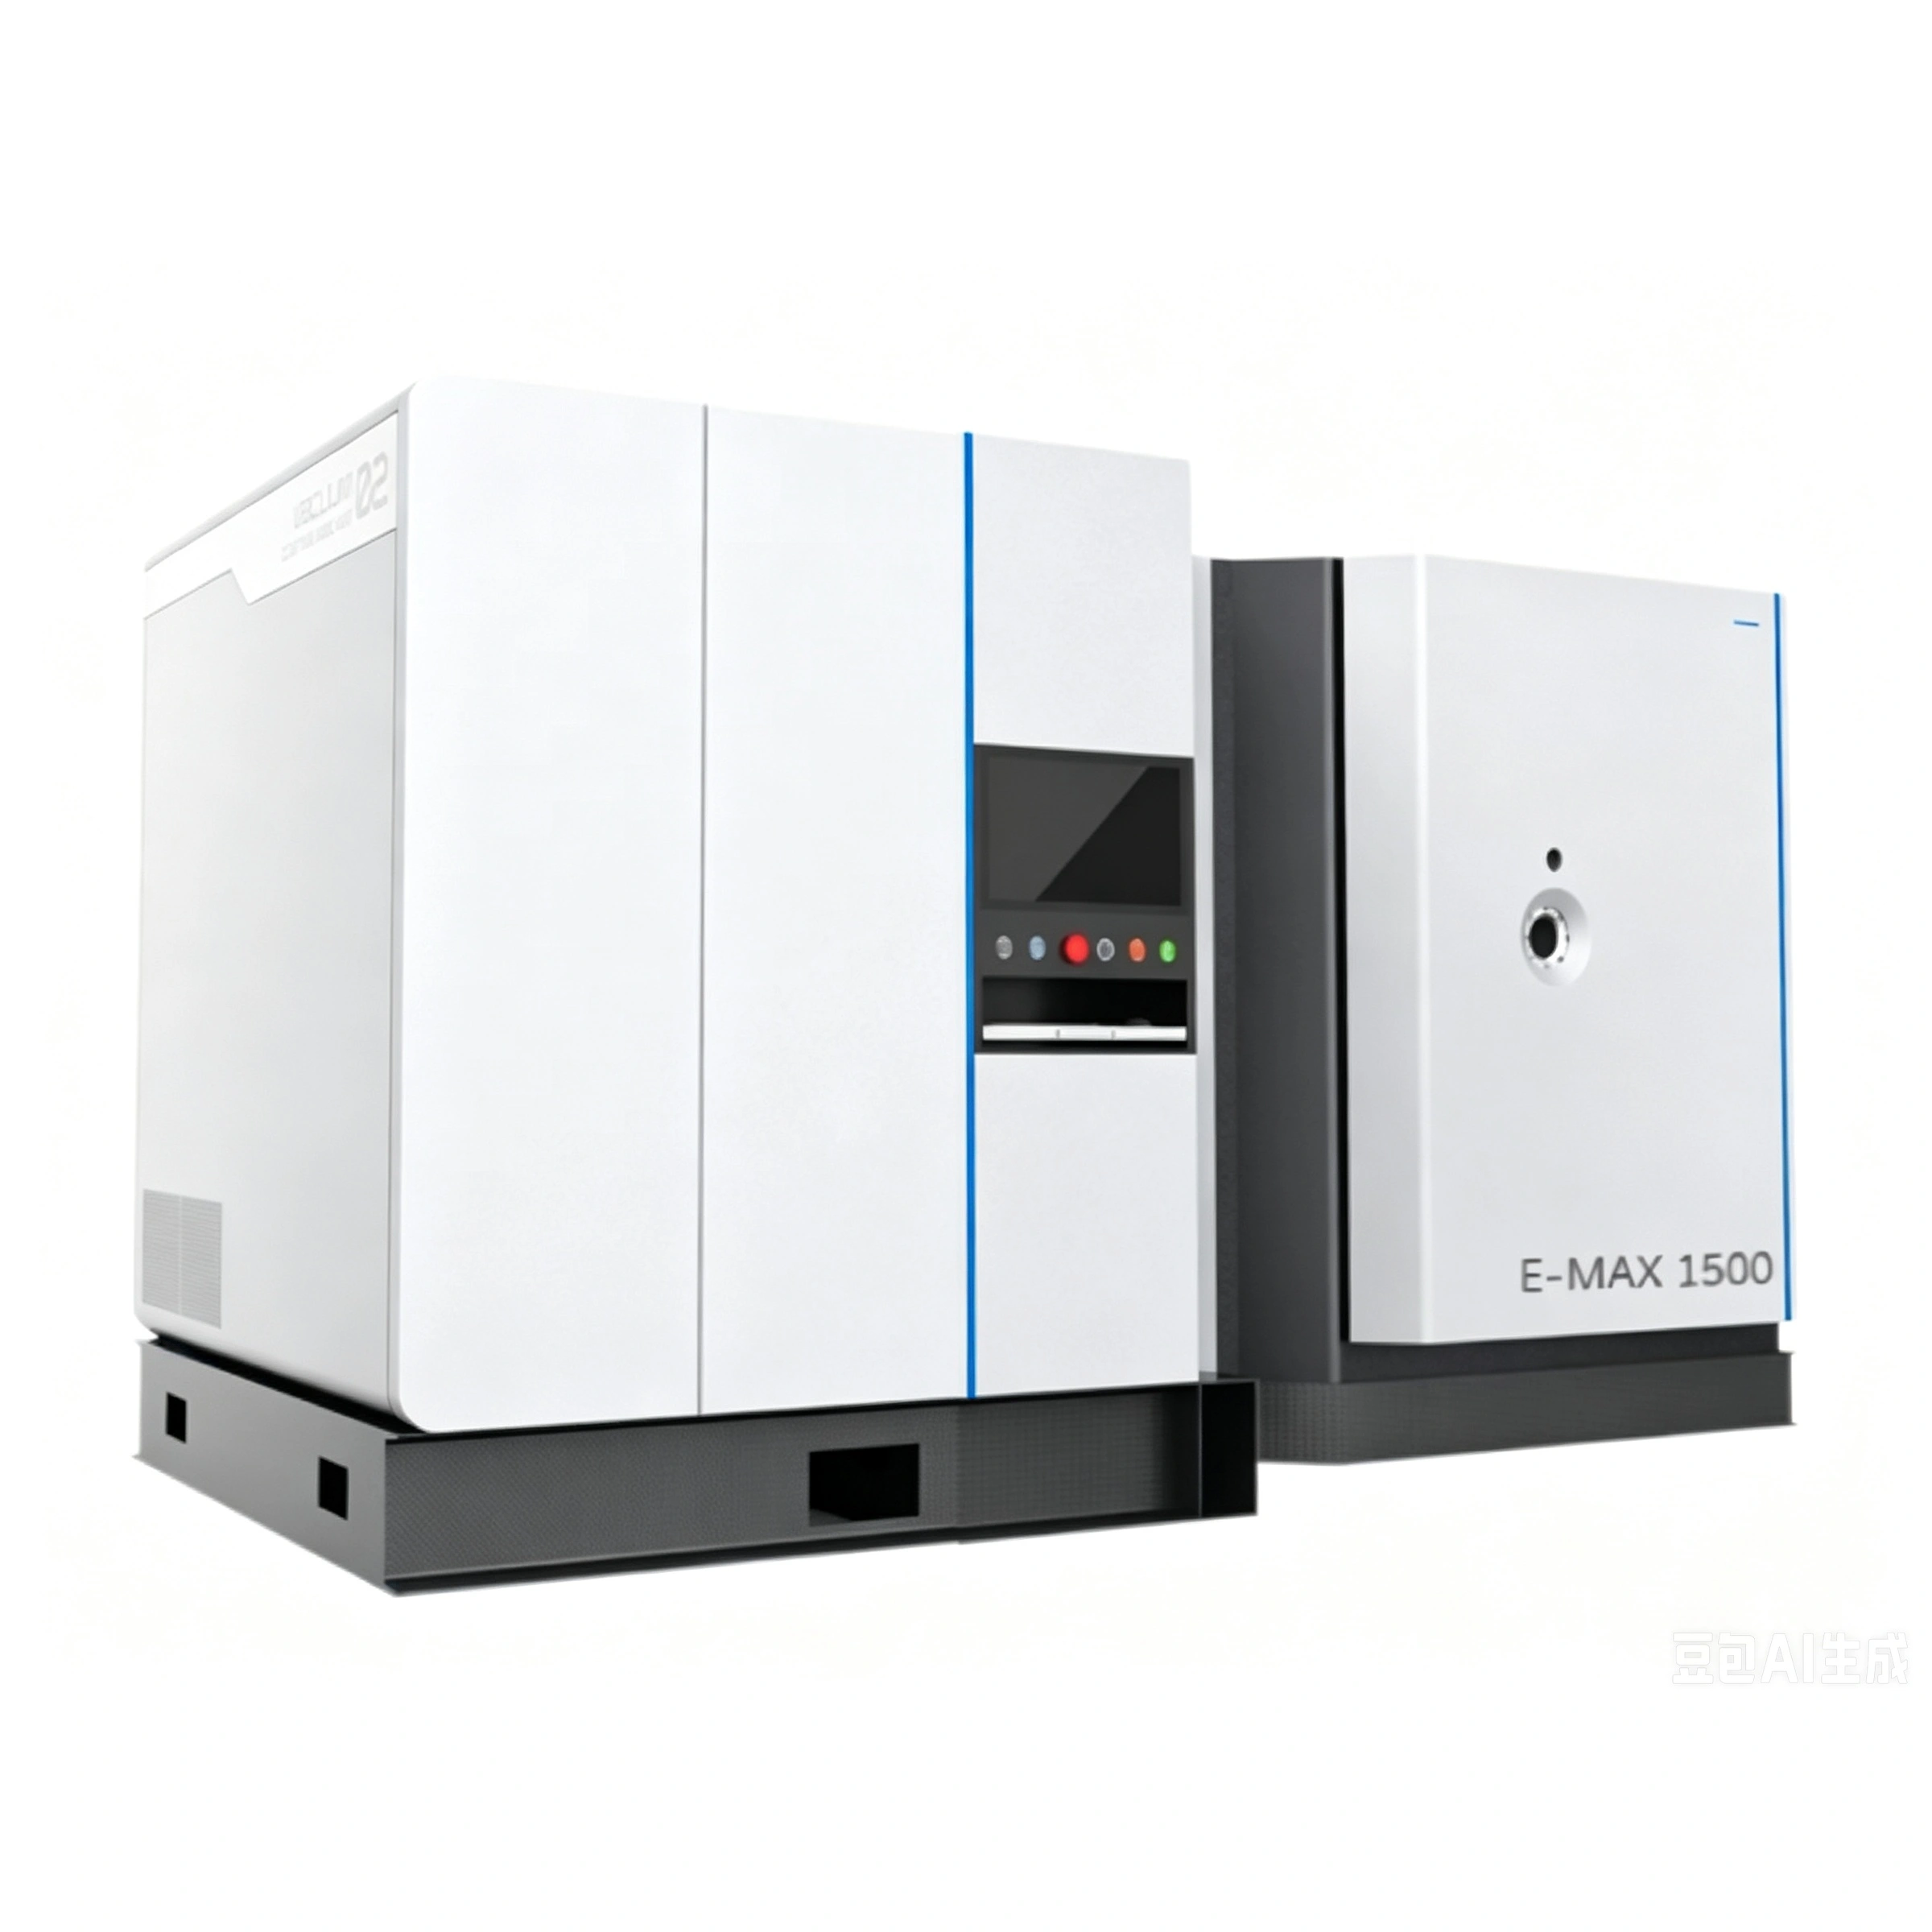
E-MAX+ 双面镀膜设备


在高应力金属成型、重型冲压和先进机械加工中,传统表面涂层在极端载荷下往往失效。虽然传统物理气相沉积(PVD)硬膜具有优异的表面硬度,但它们存在一个被称为"蛋壳效应"的关键弱点。当超硬但较薄的PVD涂层直接沉积在较软的钢基材上时,局部强作用力会使下方的基体金属变形。这导致顶部涂层像泥上的薄冰一样开裂、剥落,使工具失效。
为消除这一核心失效点,江苏聚创自动化科技有限公司设计了E-MAX+集成双相复合涂层设备。该旗舰系统代表了真空表面工程的重大飞跃,将高频脉冲等离子渗氮和高性能PVD/PACVD沉积集成到单一、连续的原位工艺循环中。
1. 协同策略:"先渗氮,后涂层"
E-MAX+系统采用革命性的"1+1>2"双相机制,旨在解决膜-基界面的应力集中问题。该系统通过建立梯度支撑结构,完全规避了普通单层涂层的失效:
-
第一阶段:基材改性(脉冲等离子渗氮):系统首先使用E-MAX高频脉冲等离子渗氮处理钢工件。该工艺将活性氮原子深度扩散到钢基体中,构建出表面硬度约为900 HV的坚韧梯度过渡区。
-
第二阶段:原位沉积(PVD/PACVD涂层):渗氮后,系统立即在改性表面上沉积致密的超硬PVD涂层(如E-PAC或E-ACT),硬度可达2000至3500 HV。
通过在构建顶部超硬"堡垒"之前在钢内部建立坚固的承重"基础",E-MAX+系统确保基体金属提供刚性支撑,防止薄膜在工业强冲击下开裂。
2. E-MAX+夹层的微观结构分析
E-MAX+复合涂层的卓越性能在于其平滑过渡的冶金结构。形成的防护屏障分为三个不同且高度集成的区域:
-
外表面层(PVD超硬涂层):厚度为2至10微米(um),表面硬度范围为2000至3500 HV。这种极其致密、光滑的薄膜提供玻璃般光滑的表面光洁度、极高的耐磨性和极低的摩擦系数。
-
中间过渡层(渗氮扩散层):深度根据钢合金不同可达80至150微米(um)。该区域的硬度从900 HV平滑过渡到基体钢的原生硬度(通常约为550 HV)。这种梯度布局消除了通常导致膜分层的突然边界应力。
-
基底层(原始工件基材):保留其原有的高韧性和整体机械弹性,作为整个系统的结构支撑。
这种多层布局的主要优势是大幅提升结构承重能力。硬质渗氮层吸收重压缩应力,防止工件凹陷,而外层PVD层阻止微磨损。此外,渗氮过程中引入的压缩应力抵消循环拉伸载荷,显著提高抗疲劳性,同时防止微裂纹和材料粘连。
3. 高频脉冲电源:E-MAX+领先市场的原因
E-MAX+系统背后的物理工程为现代表面处理树立了新标准。我们的高频脉冲电源配置在所有性能指标上都优于传统方法:
-
E-MAX+(脉冲双相集成):渗氮和PVD阶段均使用专有高频脉冲电源发生器。这种高能量电源提供极高的气体电离率、复杂几何形状内部的深度等离子覆盖和卓越的清洁效果。结果是无与伦比的膜密度、均匀厚度和镜面表面光洁度。
-
传统双相系统:依赖标准、低效率的直流电源。这些旧系统电离率低、处理周期长,且在精密模具边缘极易产生电弧放电缺陷(电弧烧伤),导致涂层附着力弱。
-
TD扩散处理(热扩散):纯粹依赖高温盐浴反应。TD工艺不环保,排放危险废物,破坏表面粗糙度,且工件在基体钢遭受结构性热损伤前只能重复处理2至3次。
4. 原位复合加工:消除空气污染
E-MAX+设备的一个主要工程优势是其原位连续执行能力。
在传统双相涂层中,工件必须在炉中渗氮、冷却、卸载、清洗去除残留物,然后装载到单独的PVD机器中。在此过程中,新鲜渗氮的钢暴露于大气氧气、湿度和微观灰尘中,形成薄的钝化氧化膜,严重削弱后续PVD层的附着力。
E-MAX+系统在同一腔室内的单一连续真空循环中进行渗氮和PVD涂层。一旦真空泵抽空腔室,工件在整个复合工艺完成前不会暴露于大气中。这种原位工作流程确保PVD膜与下方渗氮区在原子水平结合,提供现代材料科学中可能的最强附着力。
5. 设备规格与配置矩阵
E-MAX+机器的物理占地面积(如image_ffe59f.png中的系统布局图所示)专为重型工业生产设计。它集成了高精度质量流量控制器、自动化腔室提升系统和聚创先进的DLV-Control软件:
|
性能指标/参数 |
技术规格与控制范围 |
|---|---|
|
有效真空腔室尺寸 |
直径1200毫米,高度1500毫米(宽敞的垂直空间) |
|
最大装载能力 |
高达3000公斤(由重型旋转转盘支撑) |
|
系统功率输出 |
150千瓦(连续高效运行功率) |
|
脉冲频率范围 |
10千赫兹(抑制电弧放电,保证等离子稳定性) |
|
工作温度 |
350至580摄氏度(低温处理防止翘曲) |
|
控制系统界面 |
智能PLC结合运行AI驱动控制曲线的HMI触摸屏 |
6. 主要工业应用领域
E-MAX+复合涂层系统是高产量制造工厂和加工高价值金属部件的车间的首选:
-
高强度冲压与弯曲模具:防止加工高强度低合金(HSLA)钢的金属冲孔、拉伸和成型模具的表面变形和粘着磨损。
-
铝和锌压铸模具:保护型芯针、浇口和型腔免受热疲劳开裂(热龟裂)和熔融金属流动引起的侵蚀。
-
精密塑料与注塑模具:保留模具型芯的镜面抛光光洁度和纹理细节,无需有毒液体脱模剂即可轻松脱模。
-
关键滑动机构:最大限度减少重型发动机气门机构、液压阀、泵活塞和精密传动齿轮的摩擦、磨损和接触应力。
推荐产品
推荐产品


