镜面氮化技术


在高端制造领域,真空炉的物理设计只是成功的一半。真正的差异化在于炉腔内运行的软件、工艺配方和专业工艺技术。先进的光学模具、纹理汽车面板和精密电子模具无法承受会导致微观粗糙度或尺寸翘曲的传统、强攻击性表面处理。
江苏聚创自动化科技有限公司提供一系列专有、工艺配方驱动的特种等离子增强工艺技术。基于十多年的等离子物理研发,这些专业工艺使工厂能够在保持镜面质量表面光洁度和复杂微纹理的同时,实现极致的耐磨保护。
1. 镜面氮化技术(活性屏工艺)
传统离子氮化将工件直接置于阴极上。虽然对 bulk 部件有效,但这种直接辉光放电会用高能离子轰击金属表面,导致微观溅射。该工艺本质上会破坏镜面光洁度,留下暗淡、磨砂的表面,需要缓慢且昂贵的后处理抛光。
我们的标志性镜面氮化技术完全绕过了这一限制。该工艺代表了活性屏等离子氮化(ASPN)与聚创高频脉冲功率控制的完美融合。
活性屏氮化技术原理:
不将工件作为阴极,而是在负载周围放置一个辅助金属屏(活性屏)并连接到负电位。实际部件处于浮动或弱阴极状态。
当电源激活时,辉光放电仅在屏上形成,产生活性氮离子和中性自由基。这些活性粒子随后通过真空气体循环轻柔地转移到工件表面。
核心工艺优势:
-
保留原始光洁度:由于工件上没有直接的阴极溅射或离子轰击,模具原始的高光泽度或复杂的皮革纹理100%得以保留。无需后处理手工抛光或尺寸校正。
-
零电弧风险:高频脉冲电源以100 MHz的采样率监控炉腔。通过将活性辉光保持在屏上,完全消除了局部电弧击中并点蚀精密模具边缘的风险,保护高价值部件。
-
极致表面硬度:扩散氮层的表面硬度高达HV 900(HRC 67)。这在钢表面深处构建了一个高度耐磨、高疲劳强度的基础。
主要应用领域:
-
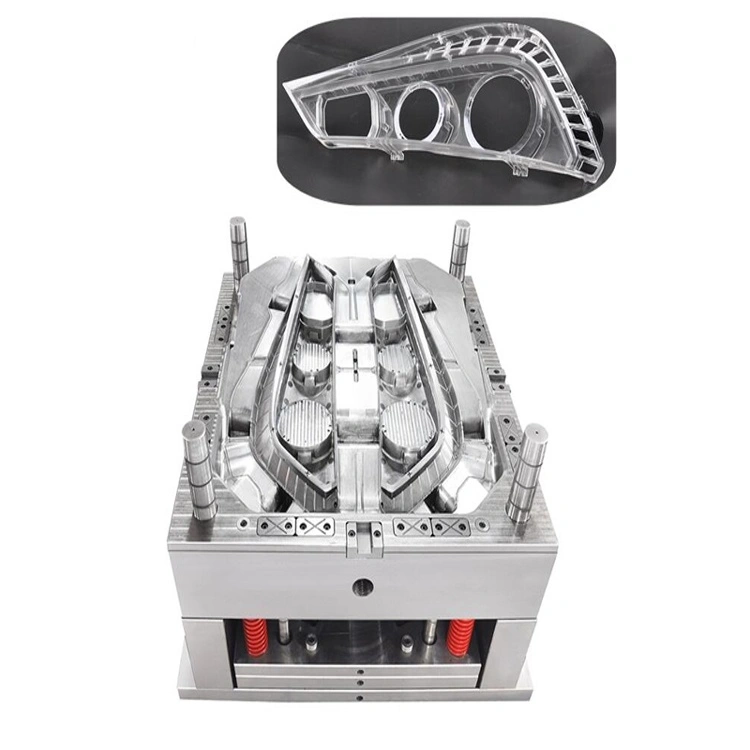
汽车大灯模具:安全硬化复杂的多型腔大灯反射器模具,同时保持光学镜面表面完美无瑕。
-
白色家电外壳模具:保留大型家电塑料注塑模具的高度抛光表面。
-
高端3C产品外壳模具:硬化智能手机、笔记本电脑和平板电脑外壳的高精度模具。
-
化妆品包装模具:确保化妆品容器成型工具的快速脱模和清洁、高光泽表面。
2. 先进多工艺复合涂层配方
除氮化外,聚创还开发了七种专业、高性能PVD和PACVD复合涂层配方库。这些配方使制造商能够定制表面性能,以匹配特定的热应力和机械应力:
聚创复合涂层配方:
-
E-CRN(氮化铬)
-
成分:CrN
-
表面硬度:2200 HV
-
工艺温度:< 500°C
-
最佳应用:冲压、落料和精冲模具;需要卓越抗冲击和防腐蚀保护的铝压铸模具。
-
-
E-TIC(碳化钛)
-
成分:TiC
-
表面硬度:3300 HV
-
工艺温度:< 500°C
-
最佳应用:加工碳钢的重型钣金拉伸、弯曲和翻边模具。
-
-
E-CRCN(碳氮化铬)
-
成分:CrCN
-
表面硬度:2800 HV
-
工艺温度:< 500°C
-
最佳应用:大批量深拉伸作业,其中光滑、无阻碍的钣金流动对于防止撕裂至关重要。
-
-
E-ALCRN(氮化铝铬)
-
成分:AlCrN
-
表面硬度:3300 HV
-
工艺温度:< 500°C
-
最佳应用:先进高强度钢(AHSS)的高性能拉伸和成型,提供出色的高温抗氧化性。
-
-
E-TICN(碳氮化钛)
-
成分:TiCN
-
表面硬度:3000 HV
-
工艺温度:< 500°C
-
最佳应用:不锈钢和高强度钢的成型和拉伸,防止极端粘着磨损和材料冷焊。
-
-
E-DLC(类金刚石碳)
-
成分:a-C:H
-
表面硬度:1500 HV
-
工艺温度:250°C
-
最佳应用:铝和有色金属合金的冲压模具;塑料或橡胶模具中需要干式无流体润滑的滑块芯、顶针和销钉。
-
-
E-CRN(DLC)(双层铬-DLC)
-
成分:CrN + DLC层
-
表面硬度:2300 HV
-
工艺温度:170°C至400°C
-
最佳应用:软质粘性材料(如铝或铜合金)的切削工具,以及需要高硬度和低摩擦滑动的精密机械接头。
-
推荐产品
推荐产品


